欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
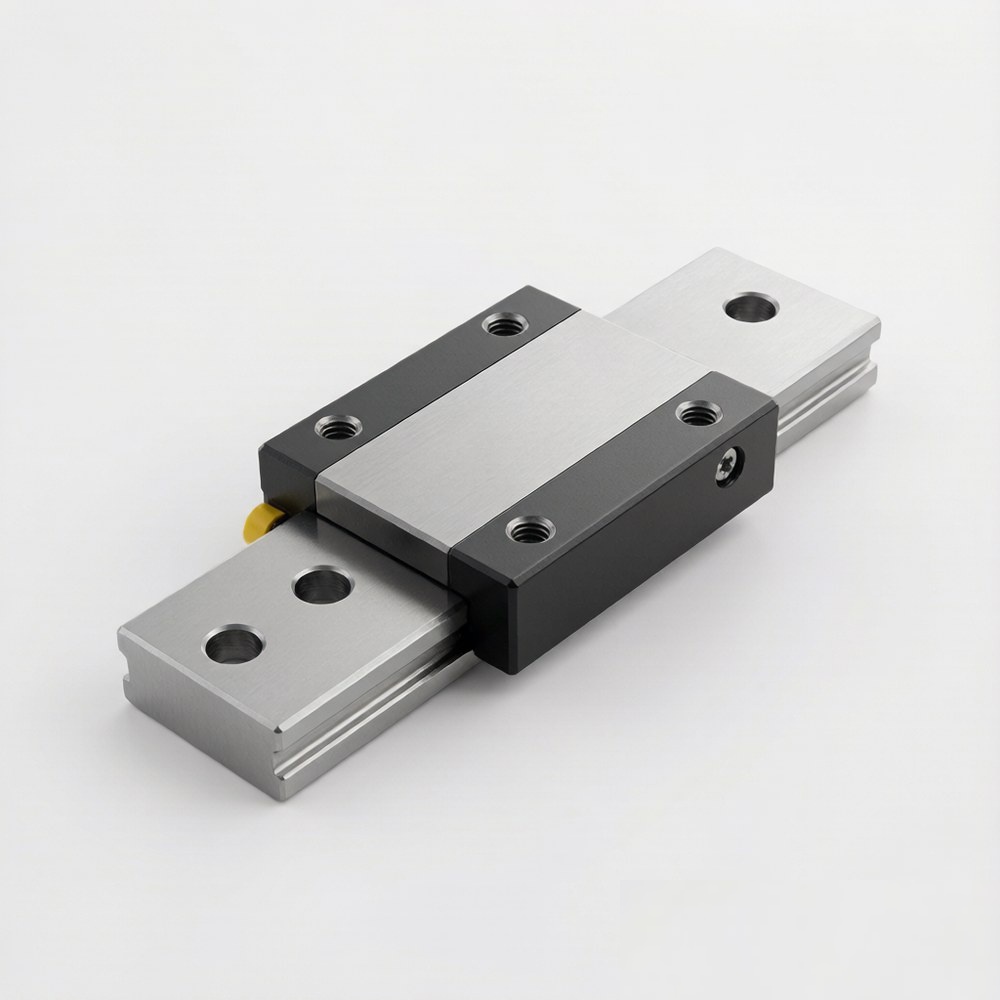
在长期运行的自动化设备中,直线导轨的滑块是典型的消耗性部件。滚珠与滚道经过数百万次循环后,会出现磨损、间隙增大,表现为设备异响、定位精度下降、运动爬行等故障。及时更换滑块是恢复设备精度的有效手段,但更换不当反而会加速损坏。掌握规范的更换流程,可以让设备维修事半功倍。
若滑块已出现以上症状,应尽快安排更换。拖延使用不仅影响产品质量,还可能因滚珠碎裂损伤导轨滚道,导致必须成套更换、维修成本大增。日常可通过定期点检——轻推滑台感受阻力、听运行声音——及早发现问题。
第一步,将滑台移动到导轨一端便于操作的位置,拆下影响拆卸的限位与附件;第二步,松开滑台与滑块连接的安装螺钉,注意托住滑台防止坠落,逐只取下旧滑块并清洁安装面;第三步,检查导轨滚道,若有异物或锈迹用清洁剂与无尘布清理干净;第四步,将新滑块从导轨一端装入,安装时保持滑块端面与导轨平行,缓慢推入避免滚珠脱落;第五步,装回滑台并按对角顺序、规定扭矩锁紧螺钉;最后往复运行磨合并补充润滑脂。
更换完成后,先以低速空载往复运行 10~30 分钟磨合,期间补充润滑脂 1~2 次;然后测量滑台移动阻力与定位精度,确认无异常再投入生产。日常保养中,将导轨润滑脂加注纳入点检周期,粉尘环境定期清洁导轨表面,可显著延长滑块寿命。建议设备密集的企业按在用数量的一定比例常备滑块库存,缩短故障停机时间。
滑块寿命与负载率、速度、润滑与清洁度密切相关,难以给出统一周期,但可参考经验值:一般洁净车间、轻负载设备,滑块寿命可达数年以上;粉尘或重载环境则可能一两年就需要关注。最可靠的方法是建立点检制度,每季度检查一次滑块运行状态并记录,积累数据后即可为每类设备设定预警周期,实现计划性更换而非故障性更换,这是降低停机损失的有效手段。
滑块安装螺钉的锁紧扭矩有明确规定,过紧会压伤导轨或导致滑块变形,过松则运行中松动产生异响。以常见的 M4 与 M5 内六角螺钉为例,M4 建议扭矩约 2~3N·m,M5 约 4~5N·m,具体以导轨厂商样本为准。锁紧时应使用扭矩扳手,并按对角顺序分 2~3 次逐步预紧,确保滑块底面与滑台安装面均匀贴合。此外,若设备原滑块带有防尘片或刮油片,新滑块应选择相同配置;对工作环境粉尘大的设备,可在新滑块基础上加装防尘附件,提升后续使用寿命。
更换完成后建议在点检表上记录更换日期与型号,便于掌握各轴滑块的寿命规律,为后续备件计划提供数据支撑。
滑块更换是设备维保中的常规操作,掌握判断时机与规范流程,就能以较低成本恢复设备精度。若导轨已同步磨损,应成套更换以保证配合质量。摩比工品商城供应上银(HIWIN)、银泰(PMI)等品牌导轨滑块备件,可按精度等级与预压供货,欢迎在线咨询。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102