欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
在车间里,手动工具是最容易被当成低值易耗品管理的一类物资。采购看单价、领用凭登记,坏了就换,很少有人把它的失效与产品质量问题联系起来。实际情况恰恰相反:装配线上大量的螺栓预紧力偏差、紧固件损伤与返修,源头都在一把咬合不良的扳手或一支失准的扭力工具上。
更值得注意的是,手动工具的失效往往具有隐蔽性。开口扳手张大 0.2mm 肉眼难以察觉,但它会让受力从面接触退化为棱接触,螺栓六角面在几次高扭矩作业后就被拧圆;扭力扳手失准 15% 也不会有人发现,直到某个法兰出现渗漏才被追溯到紧固环节。飞马(Facom)的产品体系正是围绕这类问题构建的。
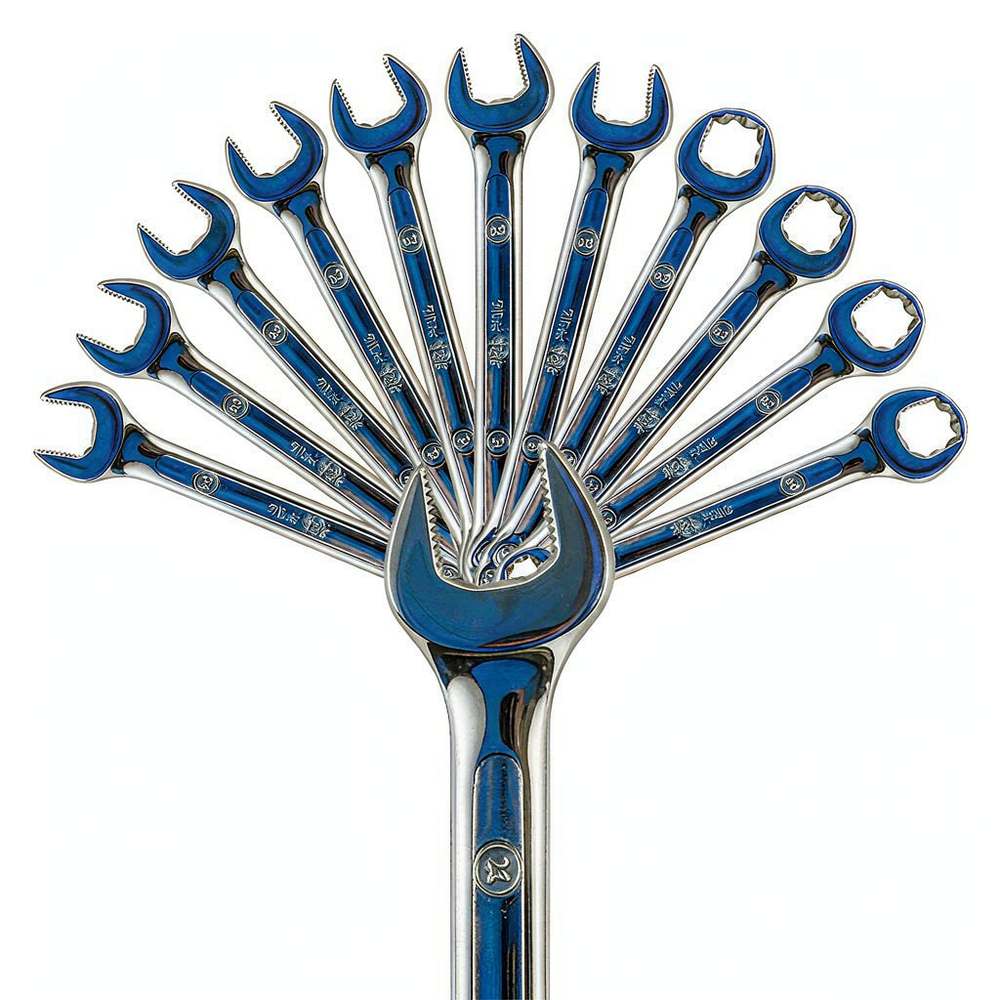
飞马(Facom)专注于工业手动工具与扭力工具这一方向,技术能力覆盖工具钢的冶炼与热处理、锻造工艺、齿面与齿形加工、表面处理与扭矩标定等环节,产品线从通用扳手、套筒棘轮延伸到扭力工具与工具存储系统。
其产品逻辑与通用五金品牌不同:不是提供一套『什么都能拧』的工具,而是把紧固件规格、强度等级、作业空间与扭矩要求拆解成若干变量,为每个变量提供对应的工具形式与强度等级。这种思路让工具配置从个人习惯变成可复核的岗位标准。
车间最常被忽略的问题是工具钢的强度与韧性如何平衡。手动工具的寿命瓶颈通常出现在两处:扳手开口的受力面,以及棘轮齿与棘爪的啮合面。硬度不足会让开口迅速张大,硬度过高则会在高扭矩下直接脆裂,两者的失效后果都指向同一个结果——操作者受伤。
因此合理的分工是按工位扭矩选择工具等级:常规装配工位用标准强度系列即可,高强度螺栓工位必须选用高扭矩等级的工具,并避免用加长杆超出设计范围施力。工具的价值不在于能拧动多大的力矩,而在于设计范围内不失效。
扳手开口与螺栓头部之间的接触状态,决定了紧固件是否会被损伤。开口尺寸偏大、开口因磨损张大或操作时未完全贴合就施力,接触面积都会集中在少数棱角上,形成局部应力集中。
专业工具在开口尺寸公差、开口深度与根部过渡圆角上都做了控制:公差保证贴合,深度保证受力面覆盖螺栓六角面,过渡圆角则降低高扭矩下的开裂风险。
套筒工具的使用频次中心是棘轮机构。齿数决定操作摆角,齿数越多则摆角越小、狭窄空间越省力;但齿数增加会减小单齿承载面积,因此需要在齿形设计与材料强度之间取得平衡。
选型时可按两个维度判断:一是作业空间,通道狭窄、换位频繁的工位优先高齿数棘轮;二是扭矩要求,高扭矩工位应选用齿形经过强化设计、并具备可拆解维护结构的棘轮,便于清理切屑与更换易损件。
有预紧力要求的紧固工位必须使用扭力工具,而扭力工具的价值取决于精度是否可验证。预置式扭力扳手依靠内部弹簧或扭杆的变形量控制扭矩,长期使用后弹簧会产生疲劳,导致设定值漂移。
因此扭力工具的管理重点不是采购,而是标定周期与记录。跌落、超量程使用与长期高湿环境都会加速精度衰减,应立即送检;校准记录应与工具编号绑定,让每一个关键紧固点都可追溯。
手动工具的应用场景差异很大,对应不同的配置重点:
工具配置混乱的根源通常是按品类采购而非按岗位配置。按品类采购的结果是某些规格重复采购、某些规格长期缺档,现场只能靠代用凑合,代用又直接带来质量隐患。
更合理的做法是先做岗位盘点:明确该岗位涉及的紧固件规格范围、最高扭矩要求、作业空间条件与是否需要绝缘,再据此生成工具清单。成套配置不仅减少漏采,也让工具盘点与损耗分析变得可行。
第一个误区是用开口扳手承担全部作业。开口端接触面积小,长期用于高扭矩作业会同时损伤工具与紧固件,应把高扭矩动作交给梅花端或套筒。
第二个误区是扭力工具不校准。扭力扳手属于计量器具,不校准就无法证明紧固质量,尤其在客户审核与体系认证中会成为明显短板。
第三个误区是把工具损耗当成正常消耗。工具异常损耗往往对应操作方式或工具等级不匹配的问题,记录并分析损耗数据,通常能发现可优化的工序环节。
手动工具的管理水平,直接反映在装配质量与作业安全上。飞马(Facom)的产品体系覆盖从通用扳手、套筒棘轮到扭力工具与工具存储的完整链条,便于企业按岗位与工序成套配置。
在摩比工品(mro.mobi)平台可按规格、材质、扭矩范围与组套形式检索飞马系列工具,并可配套采购扭力校准服务与工具车、泡棉托盘等辅件。建议设备与采购部门联合建立工具配置标准,把工位、紧固件规格、扭矩要求与工具型号对应起来。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102