欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
在钣金下料与维修切割场景中,等离子切割机利用高速等离子弧熔化金属并以气流吹除熔渣,切割速度快、切口窄、热影响区小,尤其对 12mm 以内的中薄板,其综合效率与切口质量都优于传统火焰切割。便携式空气等离子切割机以普通压缩空气为工作气体,气源易得、使用成本低,加上设备小巧可移动,已成为钣金车间、钢结构安装现场与维修厂的常用设备。
等离子切割机先将压缩空气通过割枪内部的电极与喷嘴之间的电弧电离成高温等离子流,再从喷嘴高速喷出形成细长的等离子弧。等离子弧温度极高,可瞬间熔化被切金属,同时气流将熔渣吹离切口形成割缝。切割电流大小决定穿透能力与可切厚度,气流的压力与纯度则影响起弧稳定性与切口质量,因此割枪、电极、喷嘴与气源共同决定了实际切割效果。
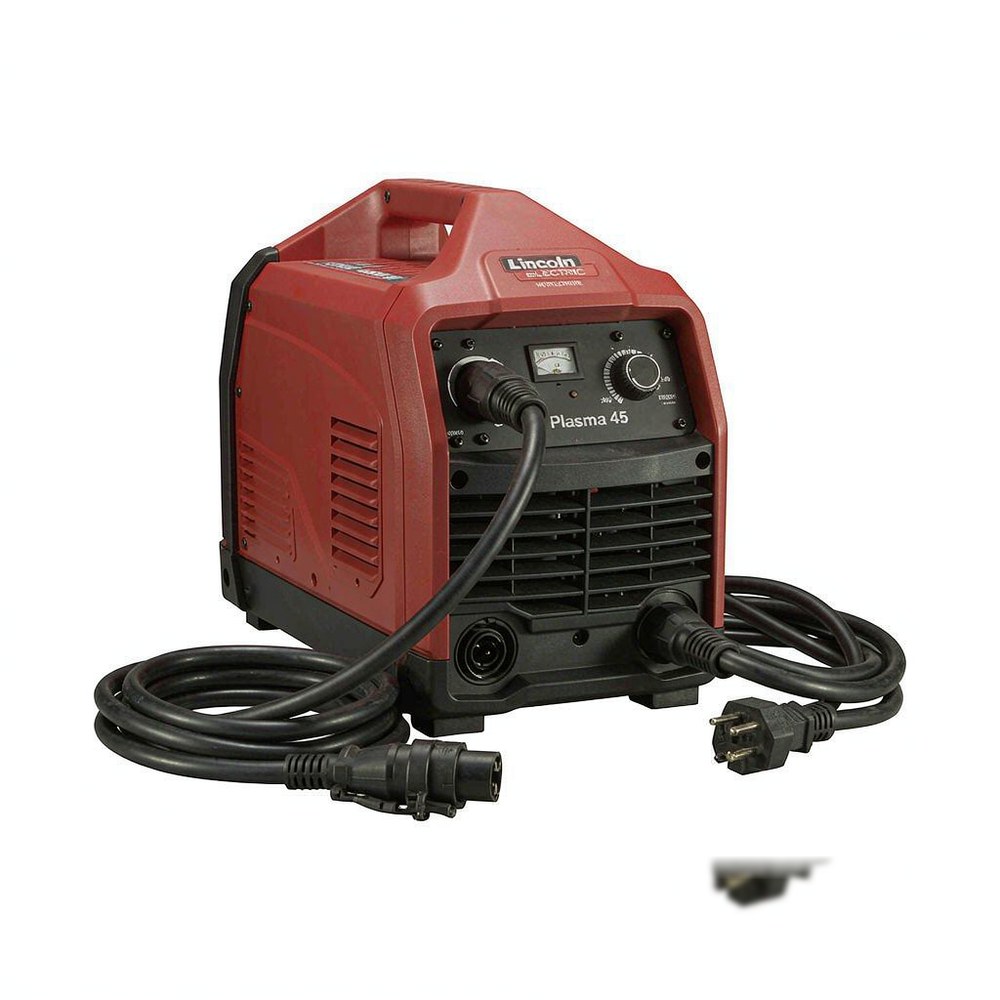
林肯电气(Lincoln Electric)Tomahawk 系列是典型的便携式空气等离子切割机,以 Tomahawk 375 为例,单相 220V 输入、约 40A 切割电流,可应对 12mm 以内碳钢及不锈钢、铝材切割,整机轻便、带提手,适合移动作业。Tomahawk 系列的起弧可靠、切割电流连续可调,配合高质量的电极喷嘴耗材,可获得稳定一致的切口质量。对于钣金维修与轻量下料需求,这类 375 级便携机型是性价比很高的选择;若以批量下料为主,则建议选择电流更大、可配合数控小车的机型。
空气等离子切割要求压缩空气洁净干燥,含水含油会显著缩短电极喷嘴寿命并影响切口质量,建议在气源处加装过滤减压阀。内置气泵机型适合零星作业,连续大批量切割时外接大流量气源更可靠。作业现场还应配置防护面屏、阻燃手套与通风措施——切割镀锌板、油漆板会产生有害烟雾,务必在通风良好处作业并佩戴相应防护。
问:切割时起弧不稳定怎么办?答:检查电极喷嘴是否损耗、压缩空气压力是否足够、接地夹与工件接触是否良好。
问:切口下缘挂渣多怎么改善?答:适当提高行走速度并降低切割电流,检查气体流量与喷嘴状态。
问:等离子切割能代替火焰切割吗?答:中薄板切割等离子效率与质量更优,厚板与开坡口场景火焰切割仍有优势,两者可按工况互补。
等离子切割过程产生强光、高温与金属烟尘,操作者必须佩戴符合要求的自动变光焊接面屏、阻燃工作服与防护手套,裸露皮肤不得接触割枪与工件。切割作业应在通风良好的区域进行,镀锌板、油漆板等涂层材料切割时会产生有害烟雾,应加强局部排风并佩戴相应过滤口罩。设备使用前检查割枪、电缆与接地夹状态,作业后先关闭电源再整理割枪,防止误触起弧。企业应将等离子切割纳入动火作业管理,配备灭火器材并落实作业审批制度,确保安全规范落到实处。
要让等离子切口更漂亮,除了设备参数正确,还有几个实操技巧:切割前清理工件表面的锈蚀、油漆与油污,保证导电良好;切割时割枪与工件保持垂直,喷嘴距工件约 3-5mm 并匀速前进,速度过快切不透、过慢则割缝变宽且挂渣;切割薄板时适当调小电流并提高速度,可获得更窄的割缝;切割网格板与不规则工件时选择较小的行走速度并保持稳定。多练习、多记录参数,操作者很快就能掌握不同板厚的理想切割参数组合。
设备选型只是起点,用好设备才能体现价值。建议新购切割机后组织一次操作培训,让班组成员掌握参数调整、耗材更换与安全规程,并建立设备与耗材的使用记录,让每一台切割设备都发挥出应有的效率与寿命。
等离子切割机选购的关键是电流匹配厚度、气源匹配场景、耗材考虑成本。摩比工品供应林肯电气 Tomahawk 系列等离子切割机及电极、喷嘴、割枪等原厂配件,可协助评估切割需求并推荐机型,欢迎联系客服获取报价。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102