欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
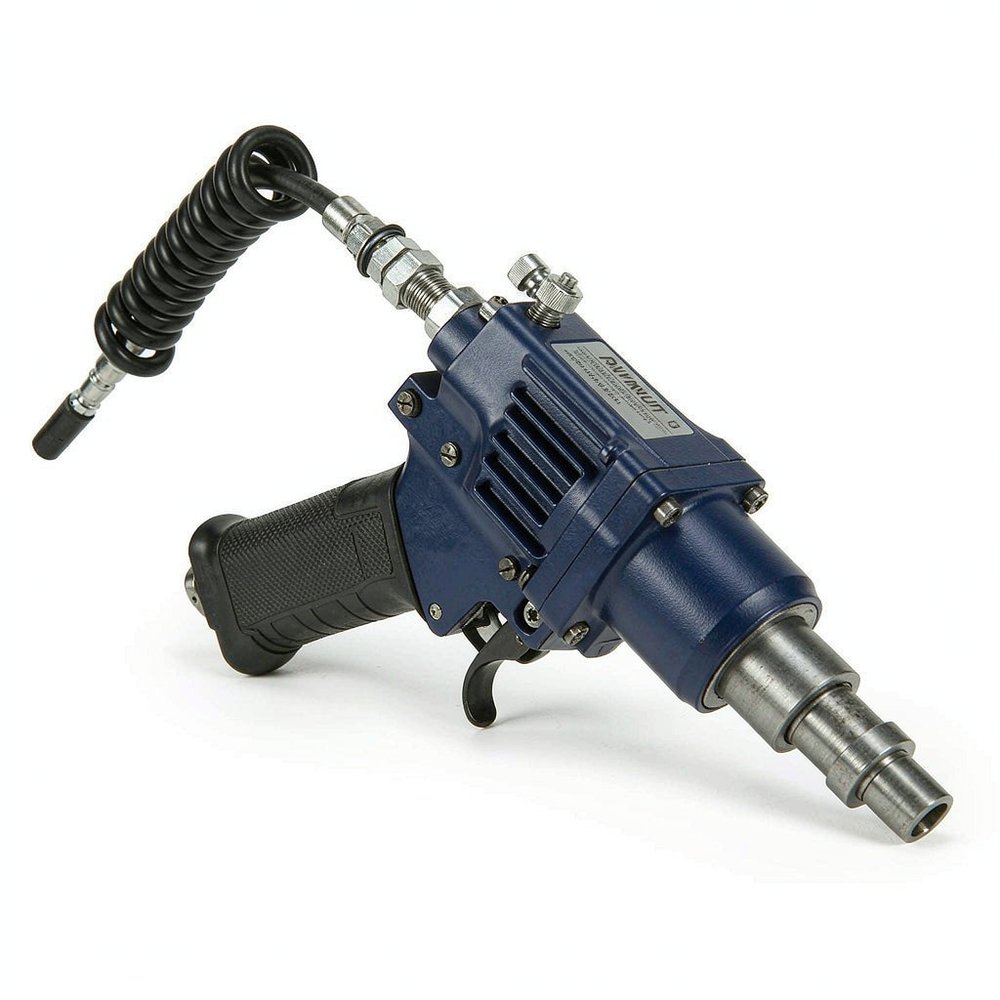
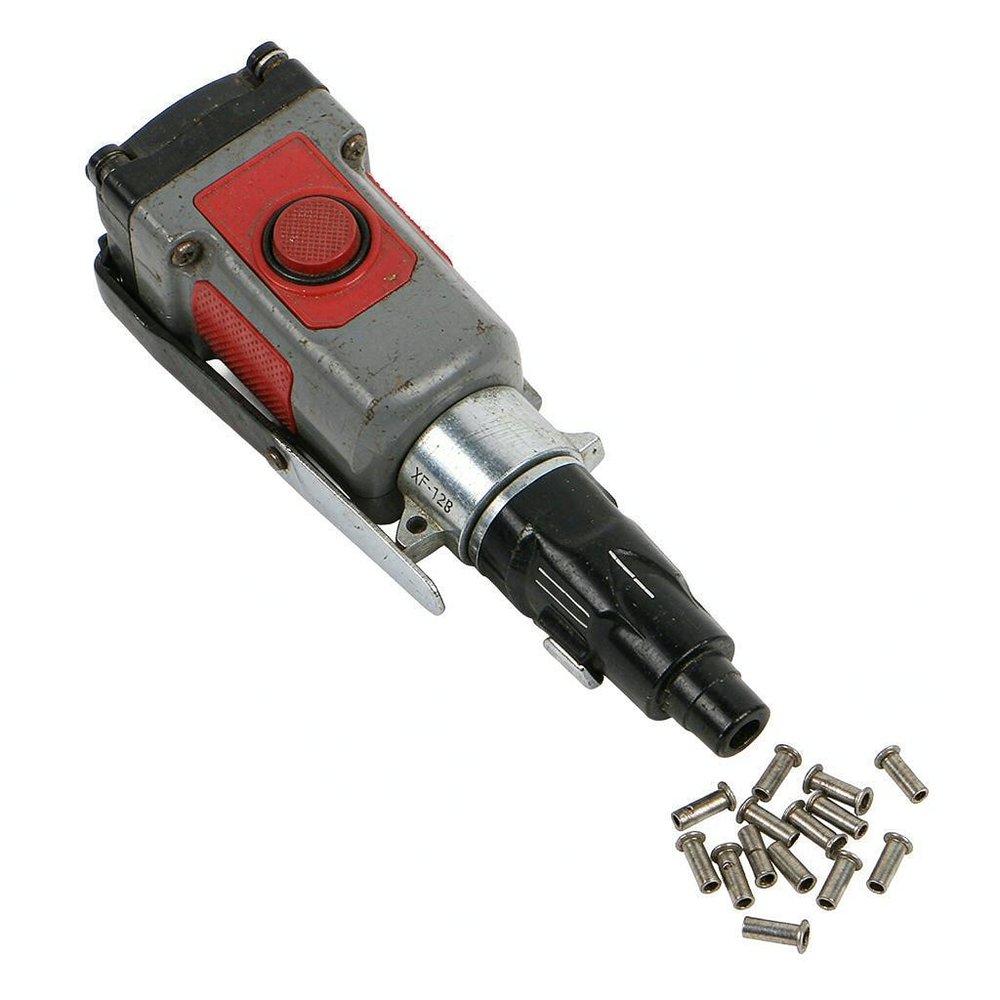
铆接工具的选型看起来只是挑一把铆钉枪,实际涉及的变量并不少:作业节拍有多快、有没有气源、铆钉是什么规格、被连接件多厚、作业空间是否受限。任何一个条件没考虑清楚,都可能导致工具到货后用不上,或者用起来效率很低。本文按参数与场景两条线梳理选型逻辑。
抽芯铆钉由钉体与钉芯组成。安装时把铆钉插入通孔,工具夹住钉芯并施加拉力,钉体在孔内膨胀变形把板材夹紧,拉力达到设定值时钉芯在预定位置断裂,钉头成形完成。
这个过程决定了工具的三个核心能力:夹持钉芯的能力、提供足够拉力的能力、以及控制行程的能力。夹持靠爪片,拉力靠驱动机构,行程靠调节结构。三者中任何一项状态不佳,都会表现为拉铆不良。
选择的判断逻辑是:先看作业量,再看现场条件。小批量与维修场景用手动即可;批量装配应优先考虑气动;现场无气源且需要连续作业时才考虑电动。反过来用电动工具做固定工位批量作业,会因为电池续航与工具重量影响效率。
其中耗气量常被忽略。只看压力够不够,不看耗气量,可能出现单台工具能正常工作、多台同时使用就拉铆不到位的情况。气源配置应按同时使用工具的数量与耗气量之和核算,并留有余量。
工具与耗材必须成套考虑,这是铆接工位最容易出问题的环节。
气动工具的现场条件比参数更容易被忽略。气源应满足压力稳定、流量充足、空气干燥三项要求。压力不足会导致拉铆不到位;流量不足会造成多台工具相互影响;空气中含水会加速工具内部件磨损并可能造成锈蚀。
因此气路前端建议配置过滤减压装置,并定期排放积水。管路长度与管径也会影响末端压力,长距离细管会造成明显压降。电动工具方面则需考虑电池续航与充电安排,多班作业应配置备用电池并制定充电制度。
排查顺序建议从最易检查的项目开始:先看耗材规格是否匹配,再检查爪片磨损与气源状态,最后才考虑工具内部故障。多数现场问题都能在前两项找到原因。
Q1:铆钉长度怎么选?
原则是钉体长度应等于被连接件总厚度加上适当余量,使拉铆后能形成饱满的钉头。长度不足会导致夹紧力不够,过长则可能拉断钉芯或使钉头成形不完整,选型时以产品标注的夹持范围为准。
Q2:气动铆钉枪需要多大压力?
不同型号要求不同,应以工具铭牌与说明书标注的工作压力为准。压力不足会导致拉铆不到位,压力过高则加速工具磨损并可能损伤板材。建议在气路前端配置过滤减压装置并保持稳定。
Q3:铆钉枪拉不断钉芯或拉不住钉,是什么原因?
常见原因是爪片磨损或规格不匹配、导管与钉径不配套、气源压力不足以及行程调节不当。可先检查爪片磨损情况并更换,再确认耗材规格与工具标注一致。
Q4:工具多久需要保养一次?
建议按使用频次制定保养周期。日常应检查爪片磨损、清理导管内碎屑并排放气路积水;连续高强度使用的工位应缩短检查间隔。爪片磨损后应及时更换,否则会划伤钉芯并造成拉铆不良。
配置一个铆接工位时,建议按以下清单一次性确认,避免分批采购造成不匹配。
铆接工位的效率与质量取决于工具、耗材与现场条件三者的匹配。按作业量选择动力类型、按夹持范围选铆钉长度、按受力与密封要求选钉型,再把工具与耗材成套配置并常备易损件,铆接作业才能既快又稳。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102