欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
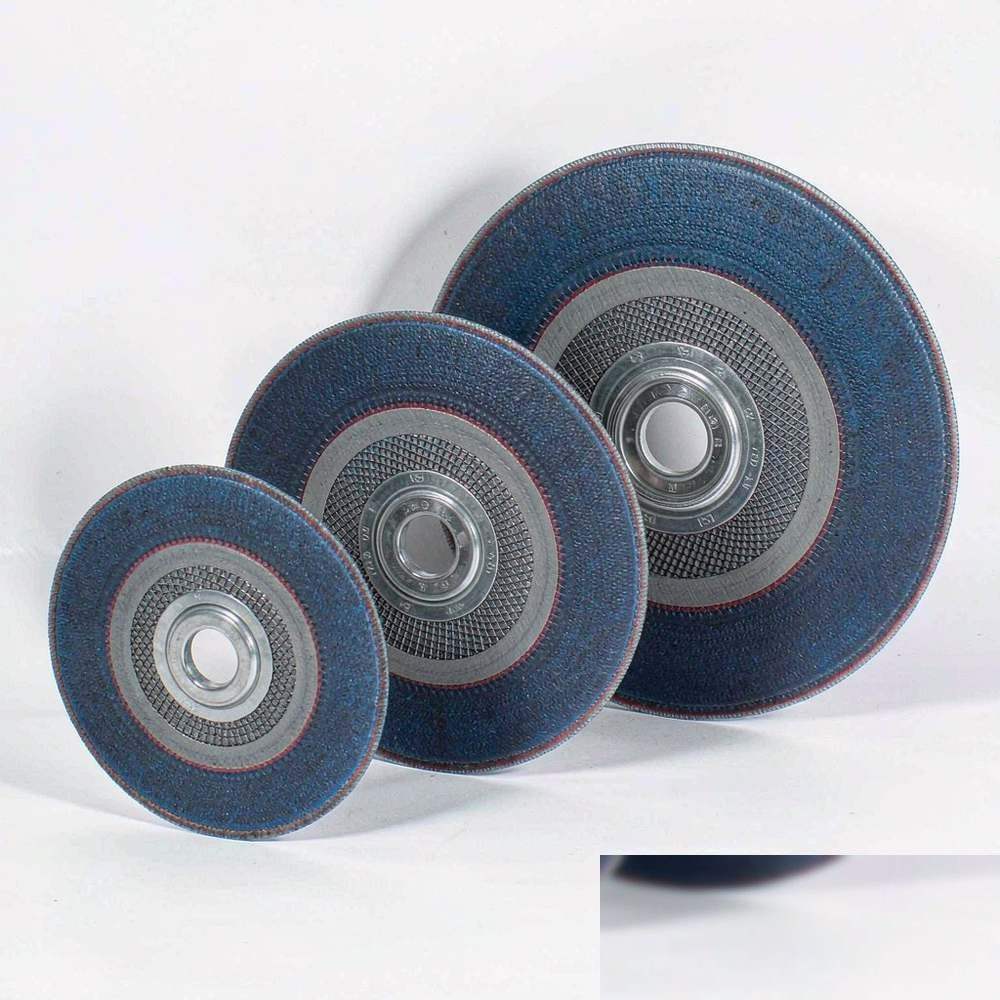
磨料磨具是车间里最普遍的工具之一,几乎每个金属加工工位都有角磨机或砂轮机。正因为太常见,安全问题容易被忽视——随手拿一片装上就用,防护罩拆了图方便,切割片拿去侧面打磨。
但磨具的风险等级并不低。切割片与砂轮在高速旋转时储存着较大动能,一旦片体破裂,碎片会以极高速度飞出。事故后果往往严重,且多数与安装与操作不当直接相关,而非产品本身缺陷。
检查环节看似繁琐,但耗时很短,是发现隐患最直接的手段。任何有裂纹的片体都不得安装使用,这是没有例外的原则。
法兰盘直径应符合设备与磨具的要求。法兰过小会使夹持压力集中在片体中部,形成弯曲应力,运行时容易破裂;法兰过大则会压缩有效磨削区域。
垫圈的作用是均匀传递夹持力并缓冲振动。垫圈缺失、老化或变形都会影响夹持状态。安装时应确保两侧垫圈完好且规格一致。
紧固螺母时力度应适中:过松会导致片体滑动与偏摆,过紧则可能使片体变形产生内应力。正确的做法是按设备要求紧固,不额外加力。
线速度是磨具安全使用的核心参数。每种磨具都标注了最高工作线速度,设备的空载线速度不得超过该值。不同规格的设备线速度差异较大——大直径砂轮机的线速度通常高于小直径角磨机,混用不同等级磨具是重大隐患。
核对方法:确认设备铭牌上的额定转速与砂轮直径,计算或查阅设备说明得到线速度,再与磨具标注值比较。对于更换过电机或改装过的设备,更应重新核对。
角磨机的防护罩是防止碎片飞溅的重要屏障。现场常见的问题是拆掉防护罩以便在狭小空间操作,或为了安装大直径片体而拆除防护罩。这两种做法都会显著提高事故风险。
若作业空间受限,应改用合适规格的设备或延长杆等辅助工具,而不是拆除防护装置。此外,护目镜与防护面罩应全程佩戴,手套的使用需注意——在旋转设备上,部分场合佩戴手套反而存在卷入风险,应按作业类型选择。
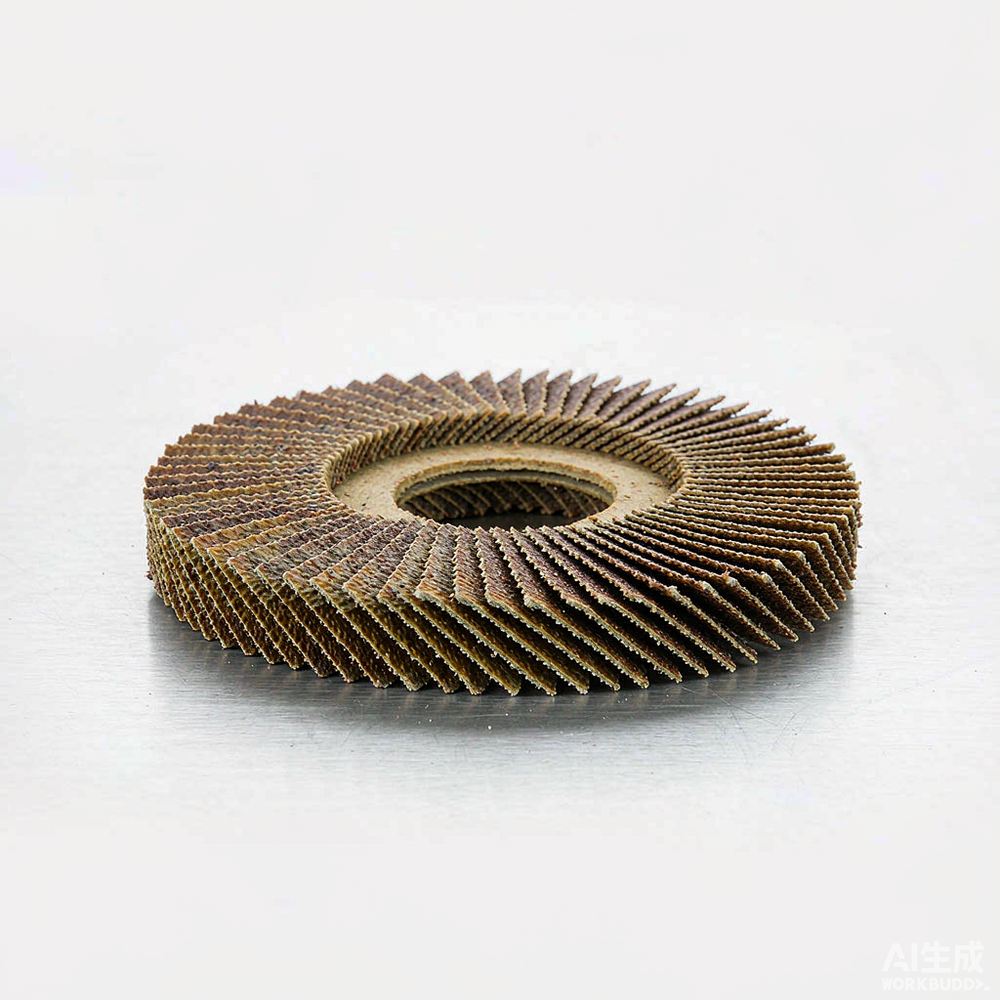
最常见的误区是用切割片进行侧面打磨。切割片设计用于径向切割,其结构强度不足以承受侧向弯曲应力,侧面打磨是片体破裂的主要原因之一。打磨作业应使用专用的打磨片或百叶盘。
另一个误区是使用磨损过度的片体继续作业。片体外径过小时,切割线速度下降、效率降低,同时夹持区域相对变大,受力状态改变。达到报废标准应及时更换。
树脂结合剂磨具对湿度敏感。长期存放在潮湿环境中,片体会吸潮导致强度下降。储存环境应保持干燥,避免靠近水源、窗户或地面。
存放方式建议平放于货架,避免堆压造成变形。同时注意保质期管理,按先进先出原则领用,对存放时间较长的片体在使用前做敲击检查。
建议按工序建立磨具领用规范:明确各工位使用的规格型号,领用时核对规格与外观,用后归还或报废登记。这样既能减少误用,也便于统计消耗、优化备货。
对于砂轮等安装在固定设备上的磨具,建议记录安装日期与使用时长,按运行时间制定更换计划,避免长期超期使用。
规范能否落地,取决于班组层面的日常执行。建议把以下要点纳入班前确认与作业标准。
此外,建议定期组织安全培训并结合事故案例讲解。相比单纯强调纪律,让作业人员理解「为什么」更有利于长期执行。
磨具安全的要点可以概括为:装前必检查、线速度必核对、防护装置不拆除、切割片不侧面打磨、超期必更换。这些要求并不复杂,关键在于执行的一致性。
摩比工品长期供应诺顿系列切割片、砂轮与打磨耗材,可协助按设备参数与工序需求做初步选型,支持批量备货、规格核对与一站式 MRO 采购服务。如需建立车间磨具安全使用规范,欢迎随时与我们联系。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102