欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
在螺纹连接中,扭矩是少数几个既能影响安全、又能被精确量化的参数。扭矩不足会导致螺栓松动、连接失效;扭矩过大则可能造成螺栓屈服、螺纹损伤甚至断裂。
更棘手的是,扭矩问题往往在交付后才暴露:松动可能引发振动与异响,过载可能造成延迟断裂。因此扭矩控制不仅是装配工艺问题,也是质量与安全管理的组成部分。在汽车、工程机械、电气设备等行业,扭矩记录已成为客户验厂与体系审核的常规检查项。
了解工具类型是选型的前提。
量程选择是最容易被忽略却最关键的一步。所选扳手的额定扭矩应覆盖目标值,且目标值宜处于量程的中段区间。
原因在于,扭矩扳手在量程两端的相对误差通常更大,中段区间的示值稳定性最好。若目标扭矩接近量程上限,长期使用容易造成弹簧疲劳;若接近下限,则示值精度难以保证。因此应按实际扭矩需求选择合适量程,而不是买一把『量程越大越通用』的扳手。
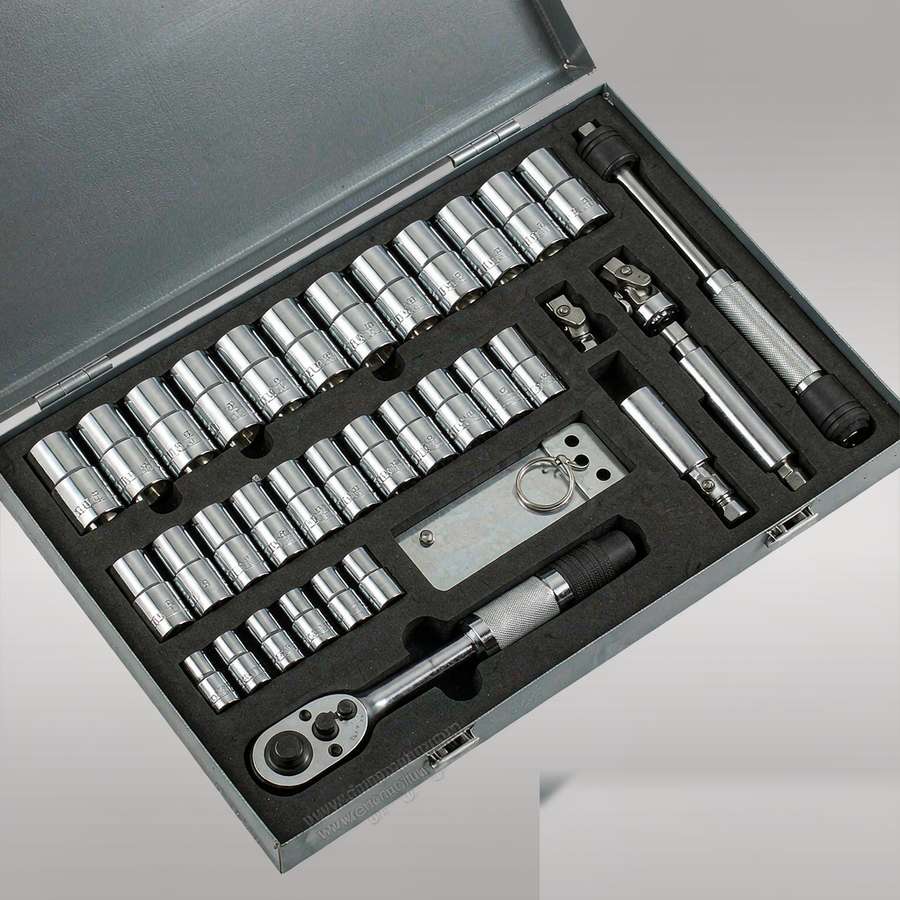
驱动方头尺寸需与套筒配套,常见规格为1/4、3/8、1/2与3/4英寸。选择时应确认现有套筒体系,避免额外转接。
附件同样影响示值。转接头与延长杆会引入额外的扭转弹性,影响手感与读数稳定性。若必须使用延长链,建议缩短长度并在使用前重新校验。批头与套筒的规格也应同步配置,避免因附件不匹配导致实际扭矩偏差。
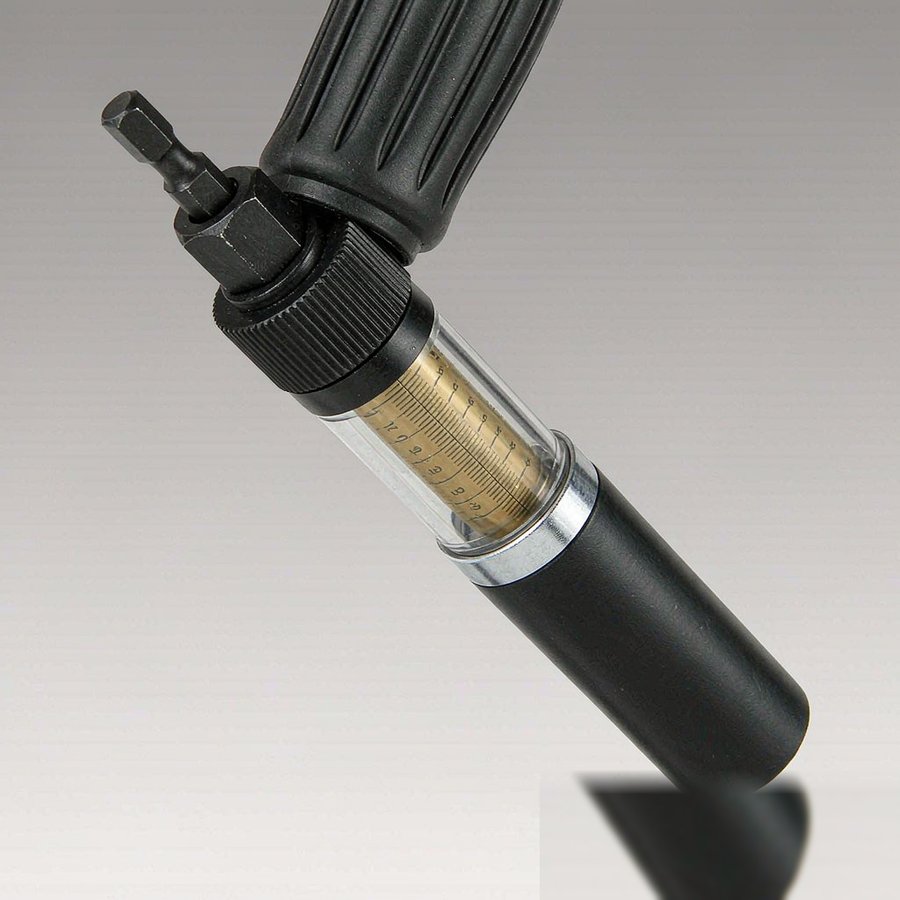
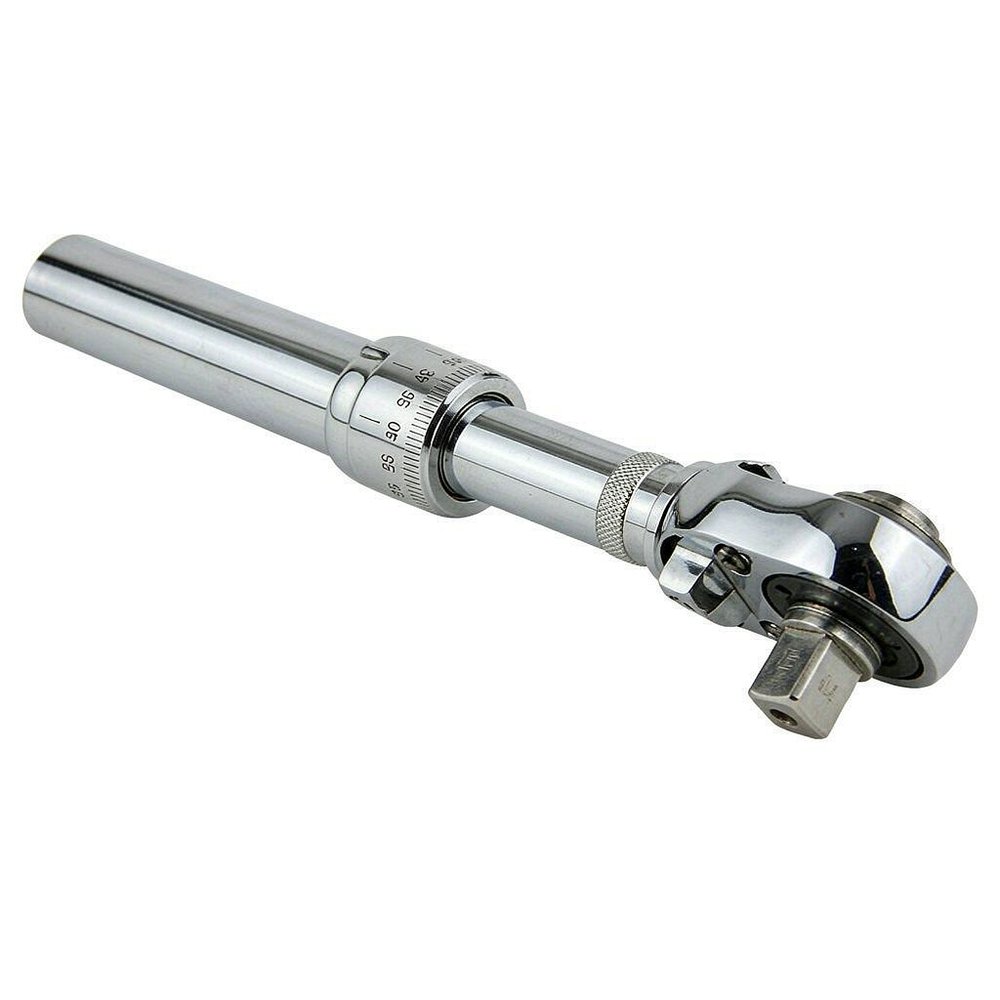
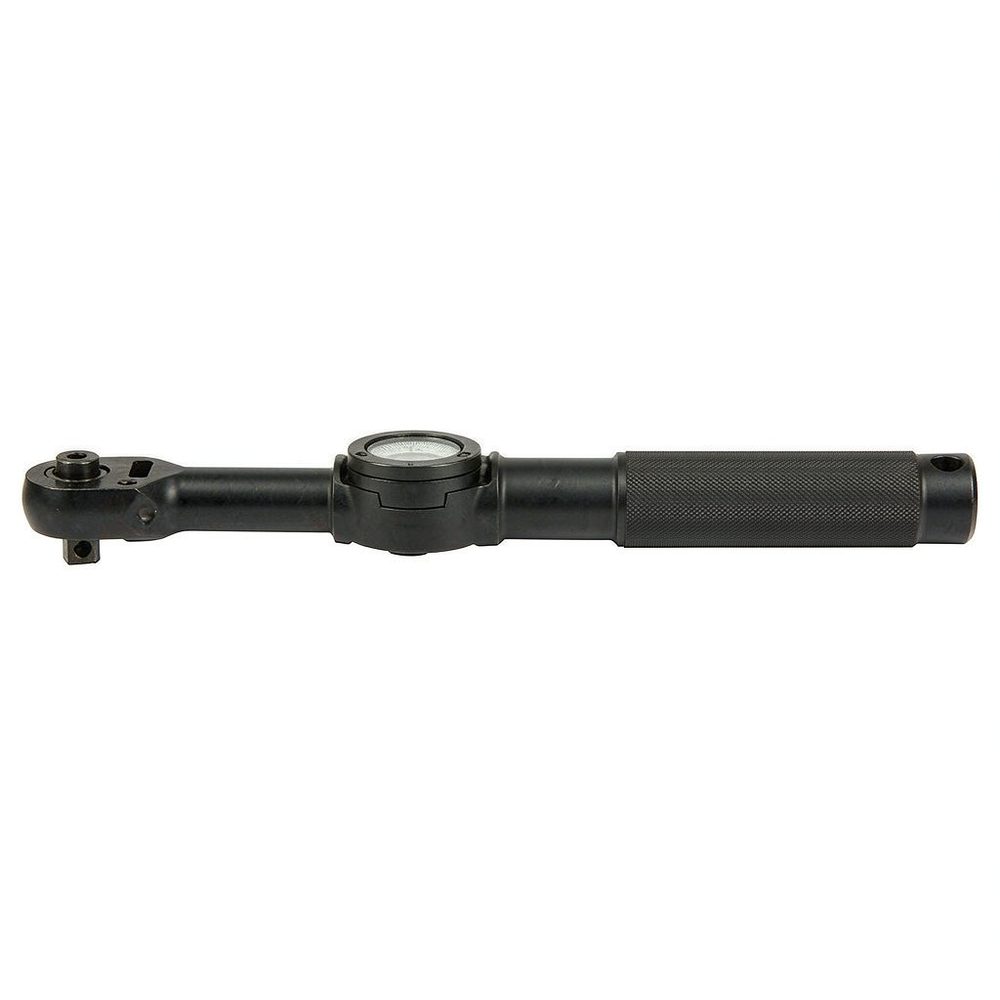
示值方式的选择取决于作业模式与管理要求。批量重复装配追求效率,预置式扳手操作最直接;若需要记录每个连接点的扭矩值、做趋势分析或应对审核,则数显或表盘式更合适。
数显机型的优势在于可存储与导出数据,便于建立质量档案。当同一工位的扭矩读数出现趋势性变化时,往往意味着螺纹磨损、润滑不足或垫片状态变化,可作为工艺预警信号。
正确的使用方法直接影响工具精度寿命。
扭矩工具属计量器具,建立校验制度是质量管理的基本要求。校验周期取决于使用频次与工位重要性:高频使用的关键工位需要更短周期,低频或非关键工位可适当放宽。
校验方式有两种:送外部计量机构检定,或使用扭力测试仪在厂内自校。自校的优势是周期可控、成本更低,适合工具数量较多的工厂。无论采用哪种方式,都应保留校验记录,包括校验日期、示值偏差与处理结论。
当发现示值偏差超出允许范围时,应及时调整或维修;若工具曾受到跌落、超载或浸液,应立即送检,不必等待下一个校验周期。
误区一:量程越大越通用。实际上目标扭矩应落在量程中段,量程过大反而影响精度。
误区二:只买扳手不配校验装置。没有校验手段就无法确认工具是否失准,扭矩管理形同虚设。
误区三:用扭矩扳手当普通扳手使用。拆卸、撬动或敲击都会损伤内部机构。
误区四:校验一次就长期有效。扭矩工具会随使用产生漂移,需要按周期重复校验。
Q1:扭矩扳手多久校验一次?
取决于使用频次与重要性。高频使用的关键工位需要更短周期,低频或非关键工位可适当放宽。建议按实际使用次数制定并保留记录。
Q2:预置式扭矩扳手用完要归零吗?
建议归零。长期保持压缩状态会使弹簧产生疲劳,影响示值稳定性。使用后调回最小刻度并存放于干燥环境。
Q3:可以用扭矩扳手拆卸螺栓吗?
不建议。拆卸所需力矩往往超出设定范围,容易损伤内部机构与弹簧,导致示值失准。
Q4:延长杆会影响扭矩示值吗?
垂直于扳手方向的延长杆原则上不改变扭矩值,但会增加扭转弹性,影响手感与读数稳定性。精度要求高的场合建议缩短延长链并重新校验。
扭矩管理是一项系统工程,核心是建立『选型—使用—校验—记录』的闭环。对需要应对客户验厂或质量体系审核的工厂,提前建立规范可避免临时补资料。
如需确认扭矩扳手、扭力测试仪或校验装置的规格与供货情况,可提供目标扭矩范围、驱动方头尺寸、使用频次与是否需要校验装置等信息,以便获得针对性的配置建议。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102