欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
在很多车间里,切割片和砂纸被归入「辅料」范畴,采购时按卷、按片比较单价,现场谁都能拿一片装上去用。但真正造成麻烦的往往就是这类辅料:切口偏斜导致后续焊接对不上,毛刺过多增加打磨工时,片体偏摆带来安全隐患,砂轮选错造成工件表面烧伤。这些问题不会立刻暴露,而是在后续工序中逐步放大,最终以返工、报废甚至事故的形式呈现。
磨料磨具的本质是「用磨粒切削金属」。既然是切削,就存在磨料、粒度、结合剂、线速度等参数与工况的匹配问题。把这些参数理清楚,比单纯追求低价更能降低总成本。
诺顿(Norton)最初诞生于美国马萨诸塞州,是磨料磨具领域历史悠久的品牌之一,现隶属法国圣戈班集团磨料磨具事业部。品牌在磨料颗粒、结合剂与涂附基材三个核心环节都形成了自有技术积累。
加入圣戈班集团后,诺顿在陶瓷氧化铝、锆刚玉、单晶刚玉以及金刚石与立方氮化硼等超硬磨料体系上持续投入,产品线从固结磨具延伸到涂附磨具与超硬工具。品牌在全球设有多个制造与研发基地,产品出厂前需通过回转强度、静平衡与安全线速度等测试,批次一致性较有保障。
固结磨具是把磨粒用结合剂黏结成固定形状的磨具,主要包括切割片、打磨片与各类砂轮。它们的特点是形状稳定、切削力强,适合重负荷去除材料。
切割片按厚度分为薄片与厚片:薄片用于快速切断,切口窄、材料损耗小;厚片用于重负荷打磨与大截面切割。按结合剂可分为树脂结合剂与陶瓷结合剂——树脂结合剂抗冲击性好、适合角磨机等手持设备;陶瓷结合剂形状保持性好、适合台式磨床与精密磨削。
砂轮的形式更多,包括平形砂轮、杯形砂轮、碟形砂轮等,分别对应外圆磨、平面磨、工具磨与端面磨等不同工序。选型时除尺寸外,还需关注磨料类型、粒度与硬度等级。
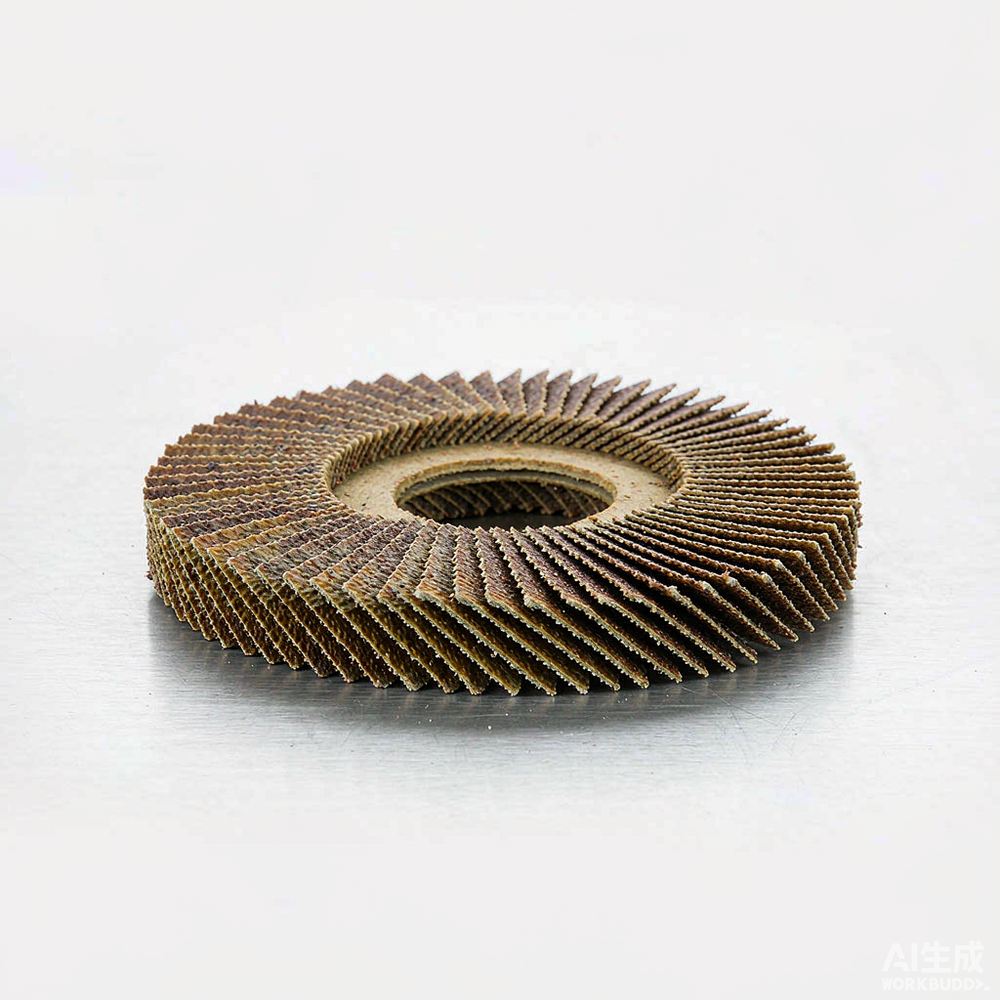
涂附磨具是把磨粒黏结在布、纸或复合基材上形成的柔性磨具,包括砂纸、砂布、砂带、砂盘与百叶盘。它们的特点是柔性好、贴合度高,适合曲面打磨与抛光前处理。
砂带在工业打磨中使用广泛,其优势在于磨削面积大、散热好、效率高,常用于平面砂光与焊缝打磨。百叶盘由多片砂布叠合而成,兼具打磨与抛光能力,适合焊缝修整与表面拉丝处理。
磨料是决定切削性能的核心。氧化铝磨料应用最广,韧性好、成本适中,适合碳钢与一般金属;锆刚玉磨料自锐性好、切削效率高,适合不锈钢与重负荷打磨;陶瓷氧化铝磨料具备微破碎特性,磨粒受力后不断露出新切刃,切削轻快、发热低,对热敏材料尤为友好;金刚石与立方氮化硼属于超硬磨料,用于硬质合金、玻璃、陶瓷与石材加工。
选择逻辑是:先看被加工材料,再看负荷强度,最后考虑成本。用超硬磨料切普通碳钢属于浪费,用普通氧化铝磨不锈钢则效率低下且容易烧伤工件。
粒度决定表面粗糙度与去除效率。粗粒度(如 24、36 目)去除快但表面粗糙,适合粗磨与去毛刺;中粒度(如 60、80 目)兼顾效率与表面质量,适合一般打磨;细粒度(如 120 目以上)用于精磨与抛光前处理。工序链条上通常遵循「由粗到细」的原则,跳过中间粒度会显著增加后续工时。
结合剂决定磨具的硬度与自锐性。结合剂偏硬时形状保持好但自锐性差,容易钝化发热;偏软时自锐性好但磨损快。选择原则是:硬材料配软结合剂,软材料配硬结合剂,这样磨粒才能在钝化后及时脱落露出新刃。
线速度是磨具使用中最容易被忽略的安全参数。每种磨具都有标注的最高工作线速度,设备空载线速度不得超过该值。混用不同线速度等级的磨具,是现场常见的安全隐患。
此外,安装前应检查片体有无裂纹、缺角与变形,法兰盘是否平整、垫圈是否完整。任何有裂纹的砂轮或切割片都不得安装使用。手持角磨机作业时还应佩戴防护面罩与护目镜,并确保防护罩完好。
树脂结合剂磨具对湿度与堆压敏感。长期存放在潮湿环境中会吸潮,降低强度;堆压存放可能导致片体变形。建议平放于干燥货架,按先进先出原则领用,并记录入库时间。
领用管理上,建议按工序建立标准化清单:哪个工位、加工什么材料、用哪个规格,一目了然。这样既能减少误用,也便于按实际消耗做备货计划,避免因缺料停机。
磨具成本应放在「单位工件成本」而不是「单片价格」维度衡量。一片寿命长、切削快的磨具,虽然单价可能高一些,但换片次数少、工时短、返工少,综合成本往往更低。反之,低价片体若寿命短、切口质量差,隐性成本会迅速超过采购差价。
建议做一次小范围对比测试:在相同工位、相同材料上分别使用不同型号,记录单片可加工工件数、单件工时与表面质量。用数据说话,比凭经验判断更可靠。
磨料磨具选型的核心,是把「加工什么材料、处于哪道工序、用什么设备」三个问题回答清楚,再对应磨料类型、粒度与结合剂。诺顿凭借完整的磨料体系与稳定的批次表现,适合作为工厂磨削工序的主力品牌。
摩比工品长期供应诺顿系列切割片、砂轮、砂纸砂带与超硬工具,支持按工序与设备参数协助选型,可提供批量备货、规格核对与一站式 MRO 采购服务。如需建立车间磨具标准化清单,欢迎随时与我们联系。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102