欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
精密测量中最常见的情况是:量具本身合格,但不同人测出的结果相差几微米甚至更多。这类差异往往不是量具精度问题,而是操作方法与环境条件造成的误差。
测量误差的来源大致有四类:量具自身的示值误差与磨损、测力不一致、工件与量具的温度差异、以及操作手法如倾斜插入与读数视差。理解这四类来源,才能在现场有效地控制测量质量。
外径测量与内径测量的难度并不相同。外径可以直接夹持工件,测量力方向明确、定位容易;内径需要把测头伸入孔内,测量结果受测头结构、插入角度与孔壁状态影响较大。
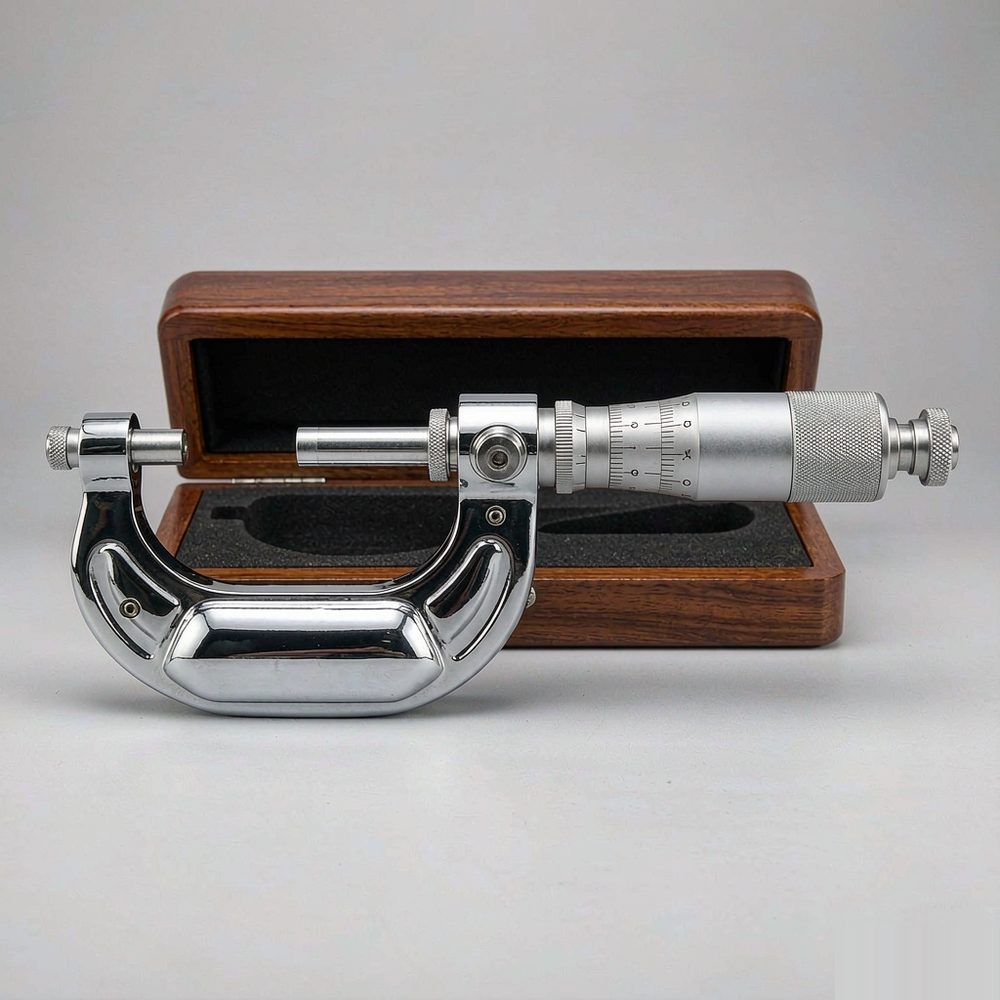
千分尺的读数与测力直接相关。工件在测量力作用下会发生弹性变形,测力越大读数越小。因此规范要求使用棘轮或摩擦套控制测力,而不是凭手感拧紧。
现场常见的不规范操作是直接旋转微分筒拧紧,这样测力因人而异,同一工件不同人测量可能相差数微米。对于薄壁件与软质材料,测力不一致造成的误差更为明显,必要时应改用测力更小的专用测头或采用非接触测量方式。
千分尺在使用前应检查零位。清洁测量面后让两测量面接触,读数应为零;若偏差在允许范围内,可通过专用扳手调整,超出范围则需送检。
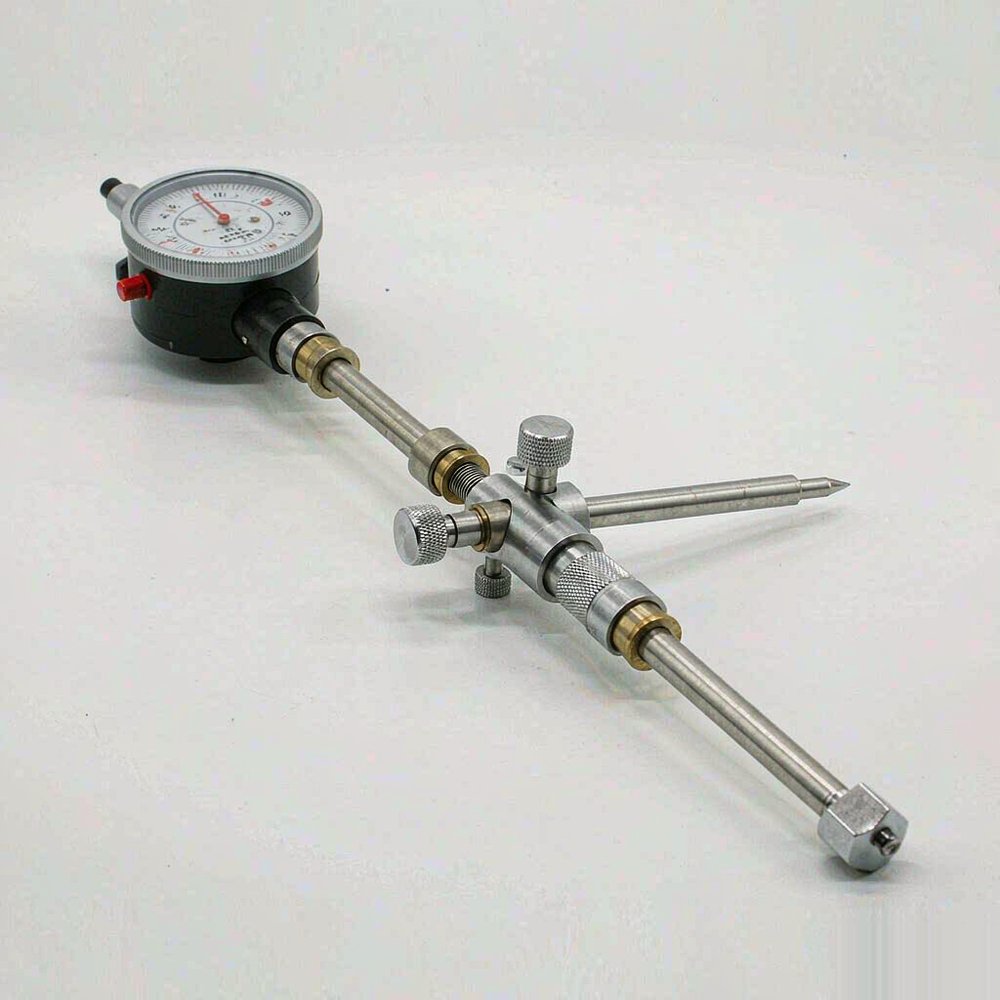
内径千分表无法自行产生基准,必须使用标准环规设定零位。这也是采购内径量表时应成套配置环规的原因:没有环规,现场无法核查零位,测量结果的可信度无从判断。校对棒与环规本身也应纳入计量管理,定期送检。
金属材料存在热膨胀,钢的线膨胀系数约为每摄氏度百万分之十一。对于 100mm 的工件,温度相差 5 摄氏度就会带来约 5.5 微米的尺寸变化,这一数值已经超出精密测量的允许误差范围。
量具的寿命很大程度取决于日常保养。使用后应清洁测量面与导轨,涂抹薄层防锈油后放入专用盒内。存放环境应干燥,避免与切削液、酸碱性物质接触。
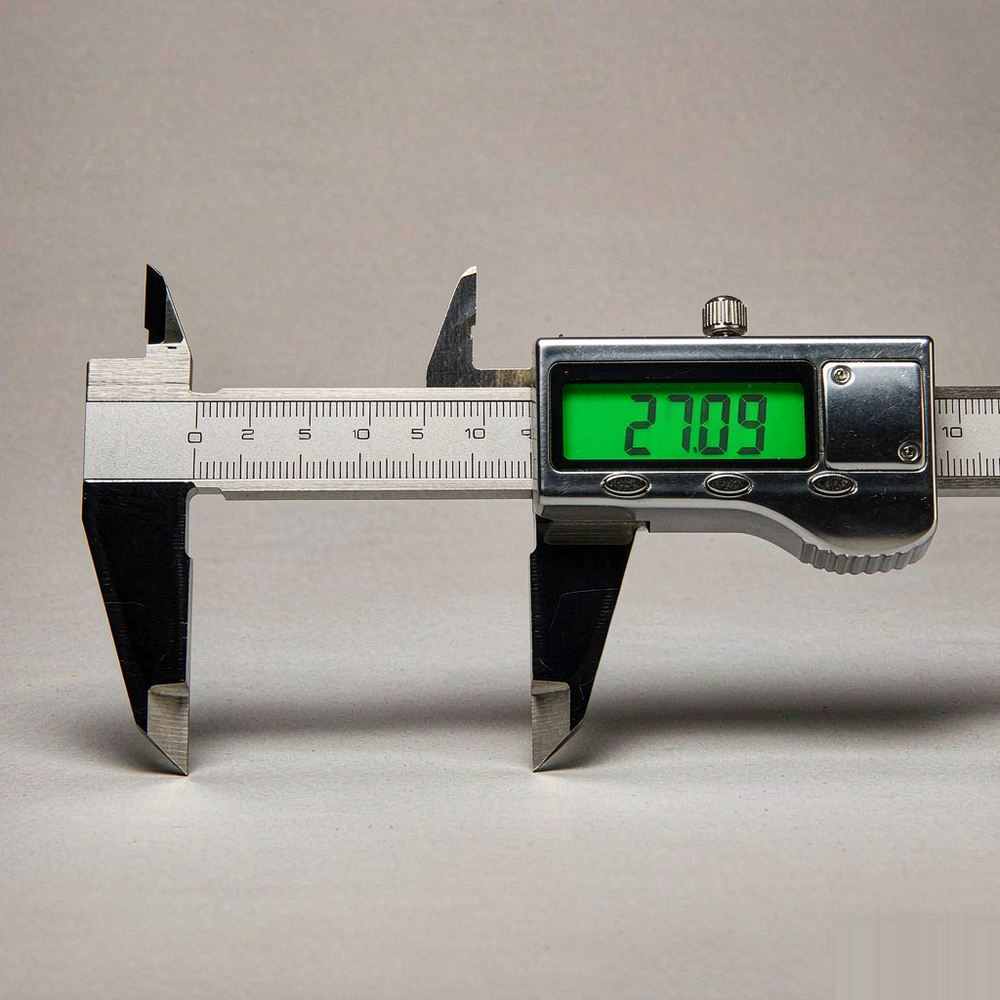
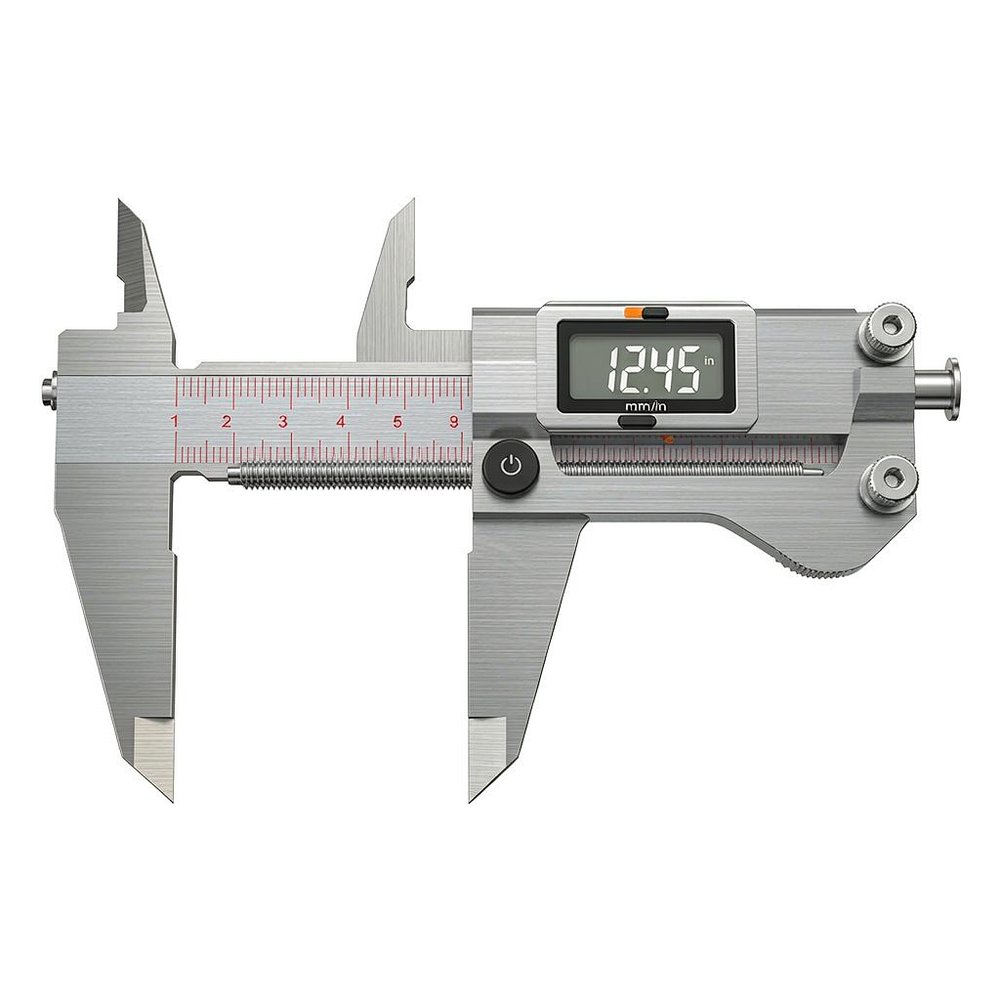
数显量具还需注意电池状态与防护等级。电池电压不足会导致读数不稳或跳数,应及时更换;在冷却液飞溅与多粉尘环境中,应选用防护等级更高的型号,或改用机械式量具。
校准周期取决于使用频次与工况。高频使用的车间量具通常建议每 3 至 6 个月校准一次,低频或计量室保存的可延长至 12 个月。若量具曾跌落、受撞击或测量结果出现异常,应立即送检而不必等周期到期。
校准应保留记录,包括校准日期、校准结果与处理措施,以满足质量体系审核要求。对于内径量表,环规的校准记录同样需要保留,两者构成完整的溯源链条。
精密测量的可靠性取决于量具状态、测力控制、温度条件与操作手法四者的配合。施泰力(Starrett)与英示(INSIZE)等品牌提供了从外径千分尺到内径千分表的完整量具体系,便于企业按公差要求分级配置。
在摩比工品(mro.mobi)平台上,可按测量范围、分辨力与量具类型检索千分尺与千分表产品,并配套采购环规、校对棒、存放盒与校准服务。建议质量部门牵头梳理关键尺寸清单,明确每个尺寸对应的量具与校准周期,让现场测量数据真正成为可信的质量依据。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102