欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
螺栓连接是工业设备中最普遍的连接方式,而螺栓的夹紧力几乎完全由拧紧扭矩决定。扭矩不足会导致连接松动、泄漏甚至结构失效;扭矩过大则可能拉断螺栓、压溃垫片或使被连接件变形。汽车装配、压力容器、管道法兰、风电设备和轨道交通等领域都对扭矩有明确要求,一次错误拧紧可能带来严重后果。
很多车间对扭矩控制的认知停留在有一把扭矩扳手即可,但扭矩扳手本身存在精度等级、校准周期和使用手法等变量。忽略这些变量,工具显示的数值与实际施加的扭矩可能相差两成以上。
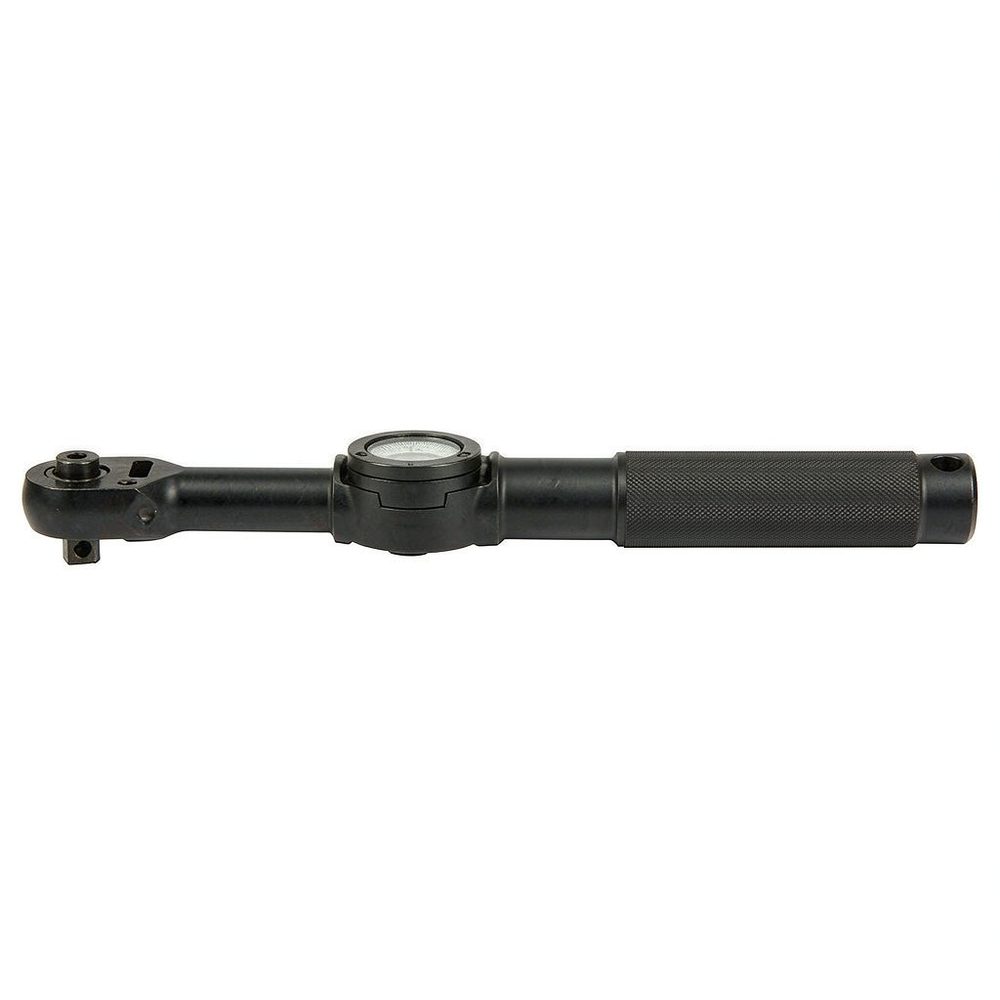
预置式扭矩扳手通过内部弹簧机构设定目标扭矩,达到设定值时会发出咔嗒声或打滑,适合批量装配与标准工序,操作简单、重复性好。指示式扭矩扳手带指针或刻度盘,可实时显示扭矩变化,适合需要观察拧紧过程与验证残余扭矩的场合。电子式扭矩扳手带传感器与显示,可记录数据、设定多段扭矩,适合有追溯要求的装配线。
还有一类是扭矩倍增器与液压扭矩工具,用于大规格螺栓。人工无法达到的扭矩要求,必须依靠倍增机构或液压系统实现,强行用加长杆人工施力既不安全也无法保证精度。
扭矩扳手的精度通常以满量程的百分比表示,常见等级有正负百分之三、正负百分之四和正负百分之六。需要注意的是,这个误差是相对满量程而言,而不是相对当前设定值。如果一把量程三百牛米的扳手精度为正负百分之三,其允许误差约为九牛米,当设定值仅为三十牛米时,相对误差可能高达三成。
因此选型时应让实际使用的扭矩落在量程的百分之二十到百分之八十之间,最好在百分之五十附近,这样相对误差最小。为不同扭矩区间配置不同量程的扳手,是保证精度的基本做法。以 STAHLWILLE 等品牌的产品线为例,会按量程细分多个型号,选型时要按实际扭矩值挑型号,而不是买一把大量程的通吃。
扭矩扳手属于计量器具,需要定期校准并保留记录。常规建议使用频率高的场合每三个月到半年校准一次,使用频率低的可每年一次,出现跌落、超量程使用或异常后应立即送检。校准应在具备资质的机构进行,使用扭矩传感器或标准扭矩仪,在量程内取多个点进行比对。
校准结果会给出每个测试点的示值误差,若超出允许范围则需要调整或报废。企业应建立台账,记录编号、量程、精度等级、校准日期与下次校准日期,并在工具上贴标识。对于有质量体系要求的行业,追溯记录是审核的必查项。
选购扭矩扳手时,把以下条件写清楚,可以避免买错或买多。
扭矩扳手的使用手法会显著影响结果。施力点应位于手柄的有效握持区域,通常是手柄中后段,握得太靠前或太靠后会改变杠杆臂长度。施力方向应与扳手轴线垂直,缓慢均匀加力,听到提示音或感到打滑时立即停止,不要反复加力。
还要注意拧紧顺序与分步加力。多螺栓连接应按对角顺序分两到三次逐步拧紧到目标扭矩,而不是一次性拧到位。这样可以避免被连接件翘曲和局部应力集中。对于弹性垫片或密封连接,通常还需要在运行后复紧。
关于扭矩扳手,车间里流传着不少错误做法。
扭矩扳手使用后应清洁表面油污与金属屑,避免磕碰,存放在专用盒中并置于干燥环境。使用后务必把设定值调回量程下限,释放弹簧压力。避免长期存放在高温或高湿环境,防止内部零件锈蚀。对于电子式扳手,还应注意电池状态,长期不用时取出电池。
使用前应进行目视检查,确认刻度清晰、棘轮动作顺畅、无异常声响。如果发现打滑不灵敏或提示音不清晰,应停止使用并送检,不要凭感觉继续使用。
问:一把扭矩扳手可以覆盖所有螺栓吗?
答:不建议。误差按满量程百分比计算,大量程扳手在小扭矩点相对误差很大。应按扭矩区间配置多把扳手,至少保证目标值落在量程的百分之二十到百分之八十之间。
问:扭矩扳手多久校准一次?
答:通常高频使用建议三到六个月一次,低频使用每年一次,发生跌落、超载或异常后立即校准。具体周期还应结合企业质量体系要求与使用记录确定。
问:听到咔嗒声后还能继续加力吗?
答:不能。咔嗒声表示已达到设定扭矩,继续加力会超过目标值并可能损坏机构。正确做法是停止施力,进入下一颗螺栓。
问:电子式扭矩扳手比机械式更好吗?
答:取决于需求。电子式精度高、可记录数据,适合有追溯要求的装配;机械预置式结构简单、无需电池、抗环境干扰,适合现场维修。按工序要求选择即可,不必一味追求电子化。
扭矩扳手的选型可以概括为三步:先确定目标扭矩与精度要求,再按量程区间选择型号,最后确认驱动头规格与追溯需求。STAHLWILLE 等专业品牌的预置式与电子式产品线覆盖了从一般装配到高精度装配的需求,适合关键连接点使用;一般维修场合可选用性价比更高的通用型号。
采购时建议同时配置套筒、转换头与校准服务,并建立工具台账与校准计划。把扭矩扳手纳入计量管理,配合标准化的拧紧工艺与记录,才能真正保证螺栓连接的可靠性,而不是买一把工具就认为问题已经解决。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102