欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
传统滑动导轨依靠金属面直接接触,摩擦系数大、容易爬行,低速时定位精度差。直线导轨用滚珠在滑块与导轨之间循环滚动,把滑动摩擦变为滚动摩擦,摩擦系数降到千分之二到千分之三,实现高精度、高刚性、长寿命的直线运动。数控机床、自动化产线、检测设备、机械手都依赖它。
直线导轨的价值不仅在于精度,还在于可预测性。滚动摩擦的动摩擦与静摩擦差异很小,因此低速微进给时不会出现滑动导轨那种跳跃式爬行,这对精密定位至关重要。
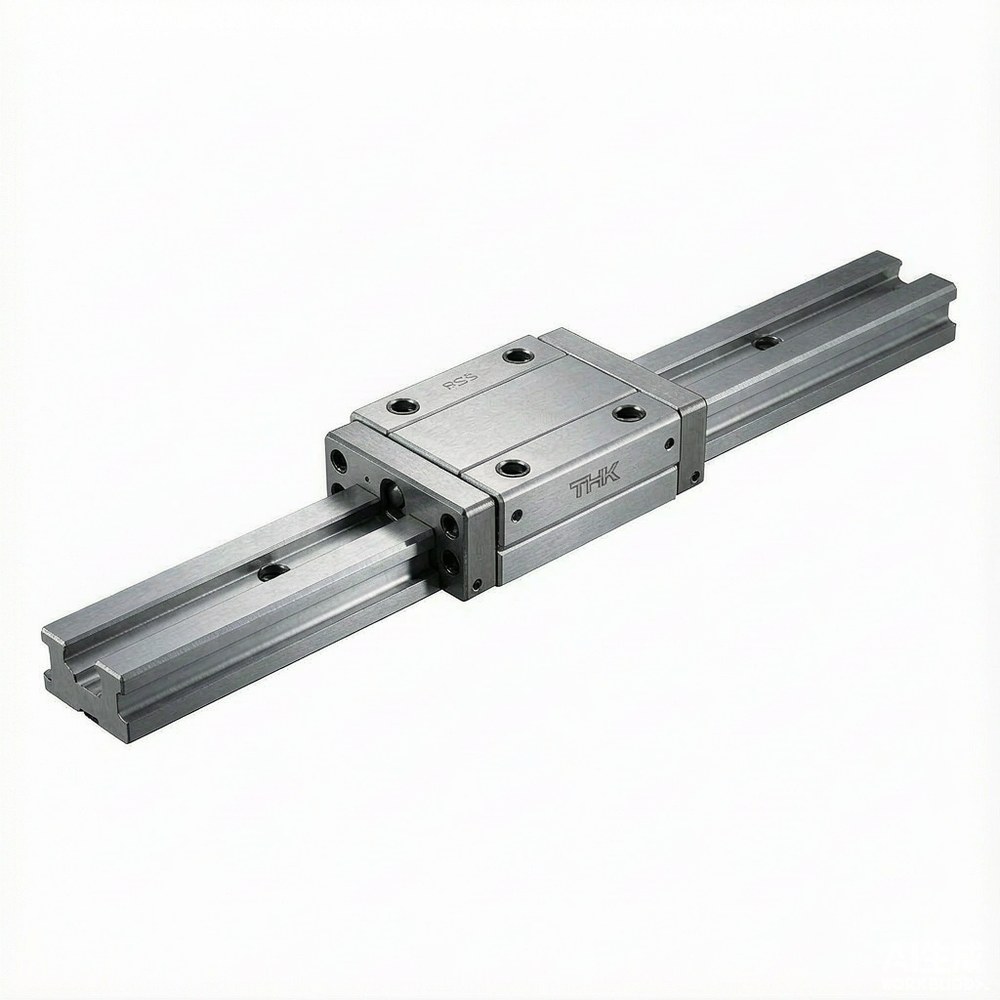
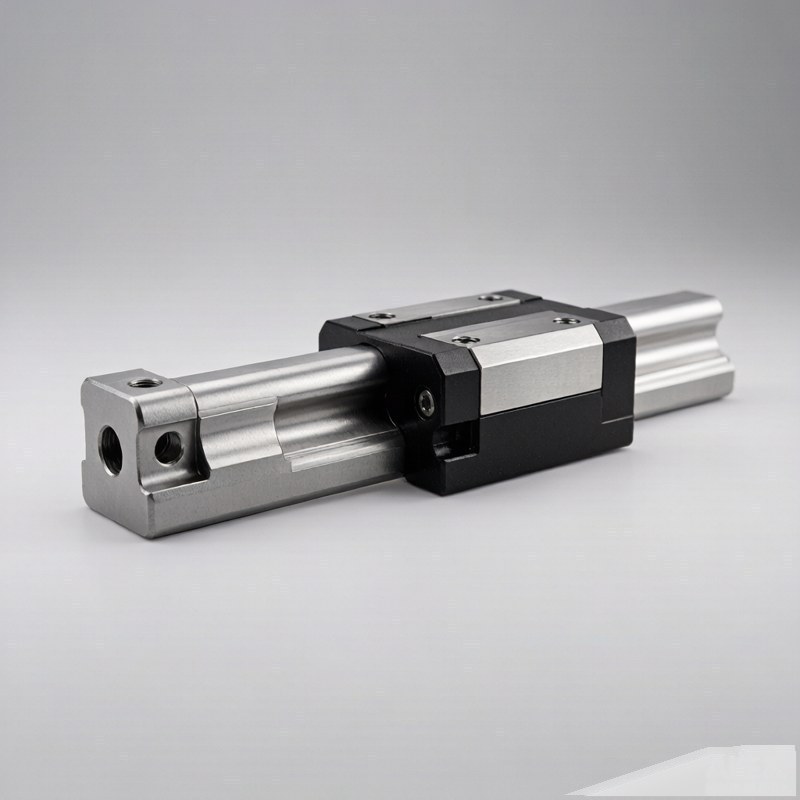
直线导轨由导轨、滑块、滚珠与保持器组成。滚珠在滑块内部通过回流通道循环,形成无限行程。四方向等载荷设计是指滚珠与滚道的接触角为四十五度,使滑块在径向、反径向与两个侧向都能承受相同等级的载荷。这种设计让导轨可以承受来自任意方向的力与力矩,安装时不必像圆柱导轨那样区分受力方向,设计自由度明显提高。
精度等级主要体现在行走平行度、高度与宽度的成对相互差。等级越高,多根导轨并行使用时的等高性越好。选择过高等级会造成成本浪费,因为设备机架的加工精度与安装基准往往达不到对应水平;选择过低则无法保证运动精度。合理做法是按设备最终精度要求反推导轨等级。
预压是让滚珠与滚道之间保持负间隙,从而消除弹性变形、提高刚性。预压分微间隙、零预压、轻预压、中预压、重预压等级别。预压越大刚性越高,但摩擦力矩与发热也越大,寿命会相应下降。一般加工设备用轻预压,重切削机床用中预压,高精度定位用零预压或微间隙。选错预压的表现是:预压过小,切削时让刀、精度不稳;预压过大,运行发热、滑块发涩。
滑块分为方形与法兰型。方形滑块安装孔在上方,适合从上方固定工作台;法兰型滑块安装孔在侧面,适合空间受限的场合。导轨有标准型、宽幅型与微型,宽幅型抗扭转能力更强,微型用于小型精密机构。安装形式有水平安装、垂直安装与倒挂安装,其中垂直与倒挂安装对润滑与防尘要求更高,因为润滑脂更容易流失、粉尘更容易堆积。
直线导轨的寿命同样按基本额定寿命计算,形式为额定动载荷与当量载荷之比的立方乘以五十公里行程。与轴承不同的是,导轨通常同时承受多个方向的力与力矩,需要分别计算各滑块的等效载荷,取最大值校核。若载荷偏心或存在悬臂,侧向力矩会成为主导因素,此时应加长滑块间距或选用更大规格。安全系数一般取三到五,冲击负载大的场合取更高值。
安装质量对导轨寿命的影响往往超过选型本身。机架安装面必须加工平整,两根导轨的平行度与等高性要控制在导轨精度等级对应的范围内。安装时应先固定一根导轨作为基准,用千分表找正后再装第二根。紧固螺钉要按对角顺序逐步拧紧到规定扭矩,避免导轨被拉弯。侧面基准面应使用压板或定位台阶,仅靠螺钉固定容易在使用中位移。
直线导轨出厂时通常已涂防锈油而非润滑脂,使用前必须加注合适的润滑脂或润滑油。润滑方式有手动补脂、集中润滑与自动润滑器。补脂周期取决于行程长度、速度与粉尘情况,粉尘环境应缩短周期。防尘方面,滑块自带端面密封与侧面密封,但在粉尘、切削液、木屑环境下还应加装刮板与防护罩。缺少防尘是导轨早期失效的最主要原因。THK 的滑块端面密封与侧面密封可单独更换,磨损后更换密封件比整套更换更经济。
问:THK 导轨和滑块必须同品牌配套吗?
答:必须。不同品牌的滚道形状与滚珠尺寸不同,混用会导致卡死或精度丧失。
问:导轨需要定期更换吗?
答:没有固定周期,出现异响、间隙变大或定位精度下降时应检查滚道与滚珠。
问:微型导轨能承受大载荷吗?
答:不能。微型导轨用于小型精密机构,载荷能力有限。
问:可以自己更换滑块里的滚珠吗?
答:不建议。滚珠尺寸与预压配套,自行更换会破坏预压状态。
直线导轨的选型顺序是:确定载荷与力矩、选择规格与精度等级、确定预压与滑块形式、再核对安装与润滑方案。THK 在规格齐全度与预压一致性上有优势,适合高精度设备;一般自动化设备可用性价比更高的品牌。采购时应把导轨、滑块、防尘件、润滑器作为一个系统考虑,并要求供应商提供安装指导。设备设计阶段就应确定安装基准的加工要求,否则再高的导轨精度也无法发挥。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102