欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
随着制造业对品质与追溯要求的提升,机器视觉正从选配走向标配。无论是读取产品追溯码、检测装配缺陷,还是引导机器人定位抓取,视觉系统都在替代人眼完成越来越多的高重复性检测任务。了解机器视觉能做什么、系统如何构成、项目如何落地,是企业推进产线智能化的第一课。
这些应用按复杂程度递增:读码与有无检测相对简单,成熟方案多;外观缺陷检测因缺陷形态多变,往往需要更高级的算法甚至深度学习辅助;定位引导则对相机标定与坐标系转换有较高要求。企业应从自身痛点出发,优先落地收益明显、技术成熟的应用。
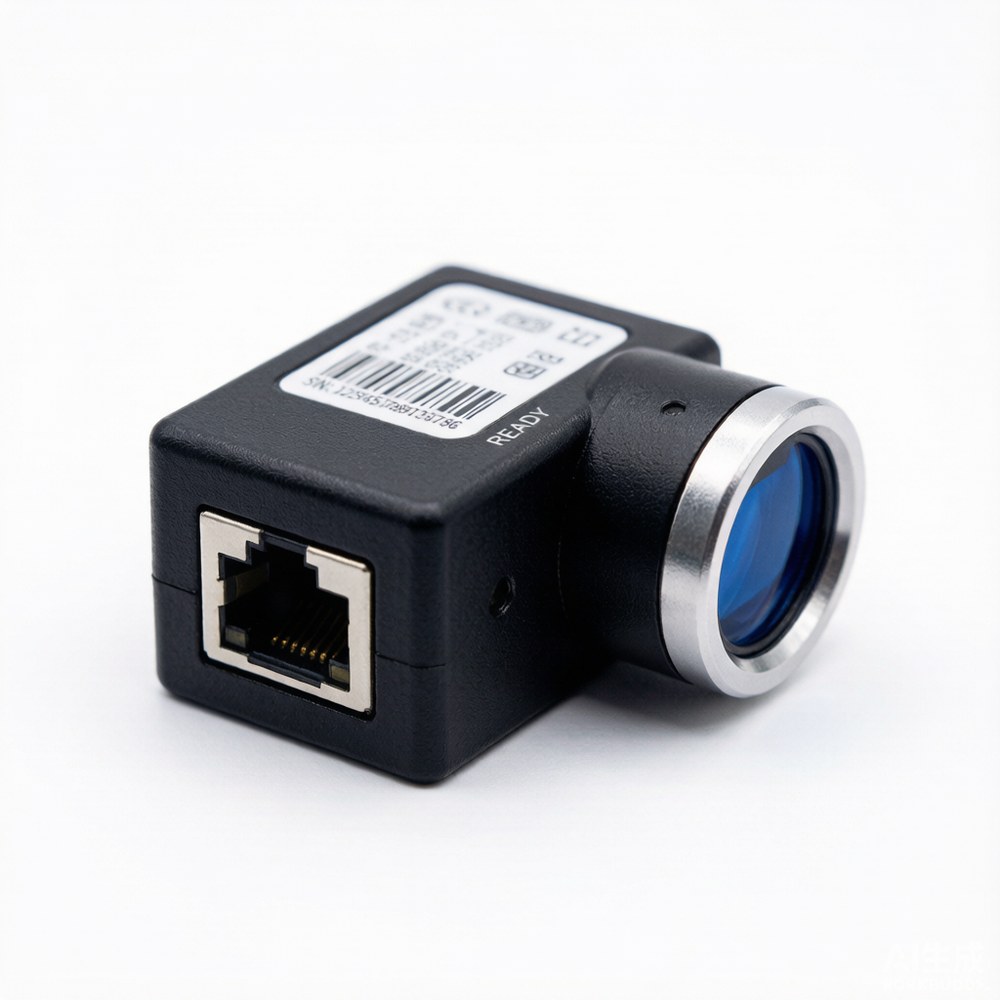
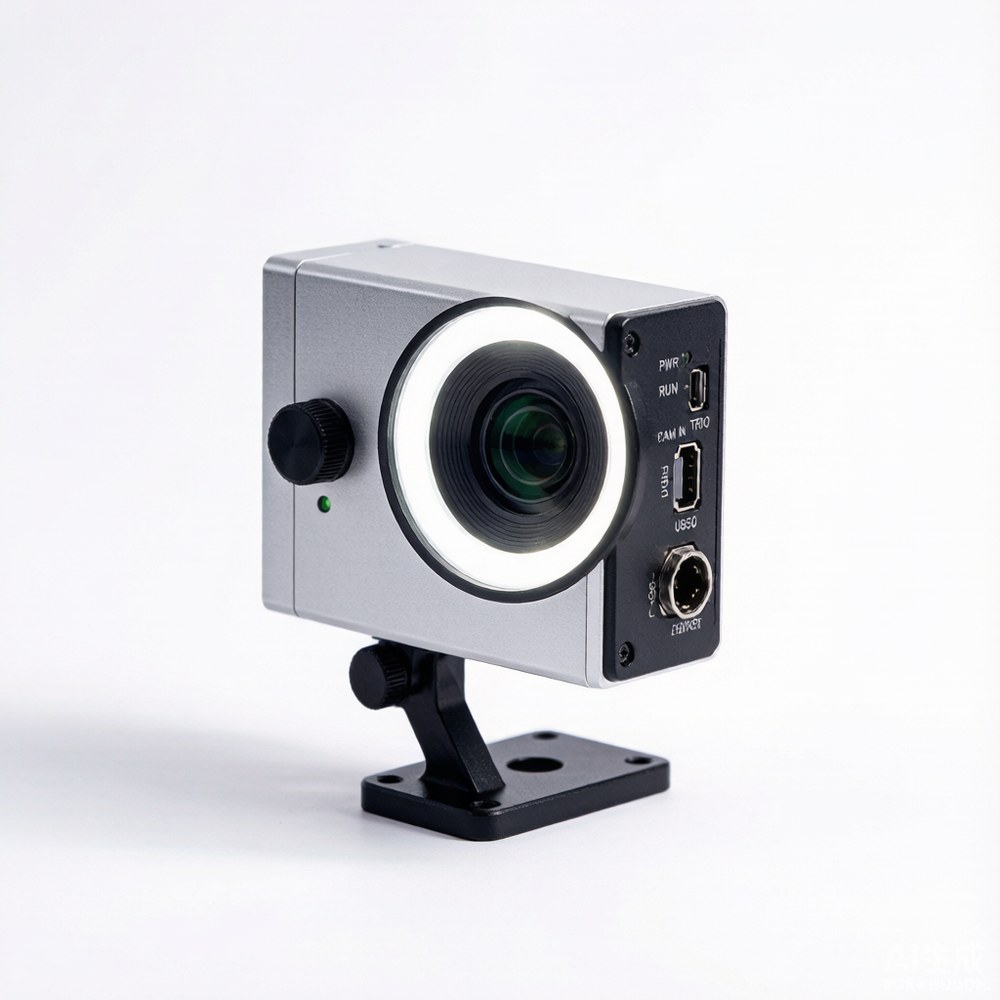
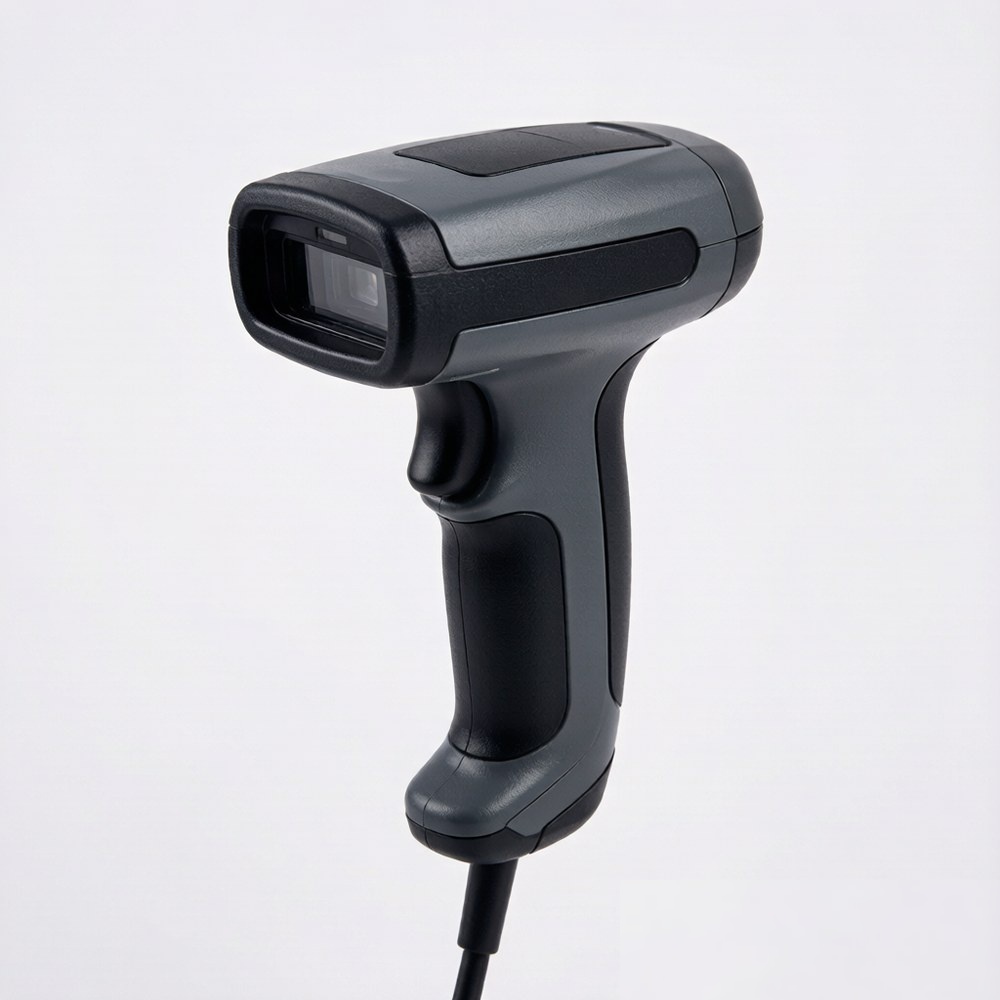
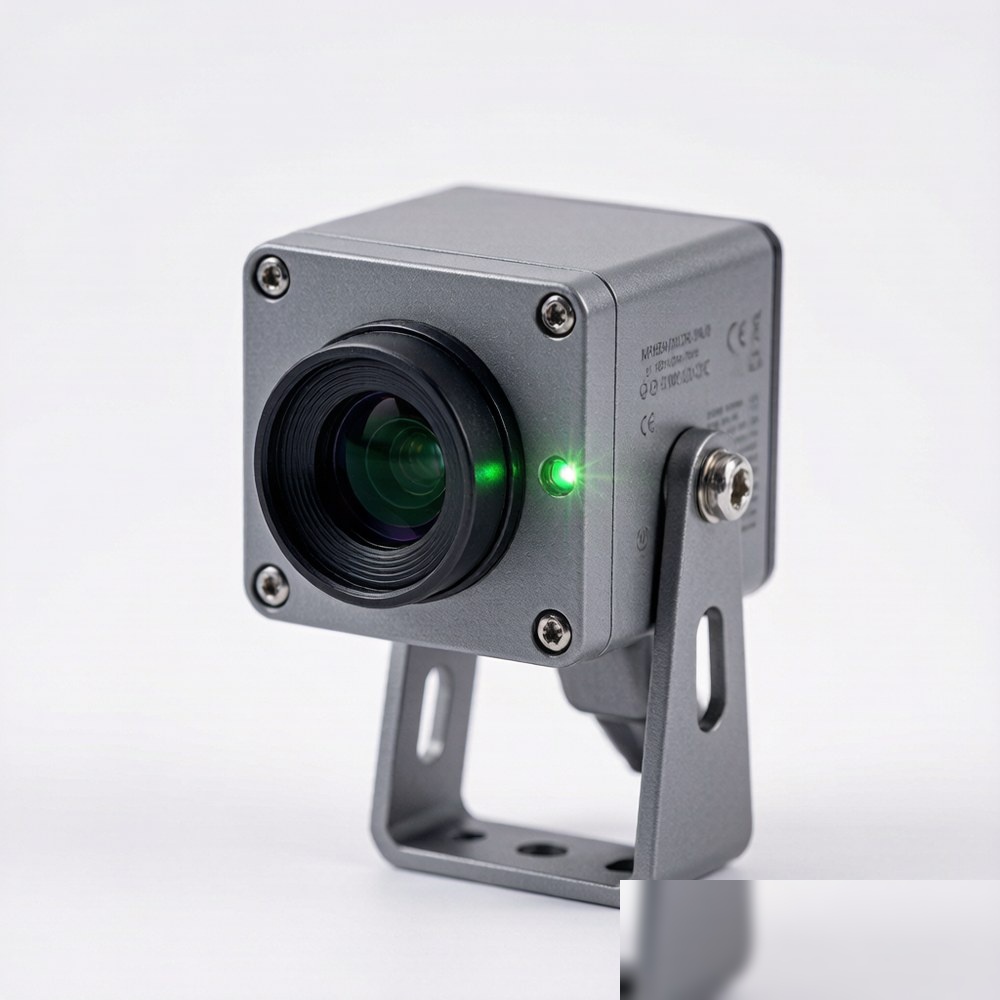
一套典型的机器视觉系统包含相机(或智能视觉系统)、镜头、光源、控制与通信单元四大部分。工业相机或一体化智能相机负责成像;镜头决定视野与景深;光源是成像质量的关键,合适的光源与照射角度能显著提升缺陷与背景的对比度;控制单元运行视觉算法并输出判定结果,通过 IO 或以太网与产线联动。康耐视(Cognex)等品牌提供从读码器到一体化视觉系统再到深度学习工具的完整产品线,In-Sight 系列智能相机无需电脑即可独立运行,大幅降低了系统集成的复杂度。
视觉项目的成败往往不在算法而在成像:光照不均匀、反光、阴影都会让算法难以稳定工作。常见光源包括环形光(均匀打光)、条形光(大视野照明)、同轴光(消除反光,适合镜面)与背光(轮廓测量)。选光源时应分析被测物的材质与表面状态:金属反光件用同轴光或偏振光,透明件用背光,字符检测用低角度光增强刻印对比度。在项目打样阶段多尝试几种光源组合,往往能收到事半功倍的效果。
传统算法依赖人工设定特征规则,对纹理复杂、缺陷形态多变的场景力不从心。深度学习视觉工具通过标注样本自动学习缺陷特征,对小样本也有较好表现,尤其适合表面缺陷检测、字符多变识别等场景。康耐视将深度学习能力集成到 In-Sight D900 等产品中,无需服务器即可在产线完成 AI 推理,使中小工厂也能用上智能检测。
以下三类应用在制造业中最常见、回报也最直接:其一,电子行业的 PCB 缺件与方向检测——相机拍摄贴装后的板卡,自动判断元件有无、极性是否装反,替代人工目检,检出率与速度都大幅提升;其二,汽车零部件行业的装配防错——在关键工序后加装视觉,验证是否漏装垫片、卡簧或螺栓,防止不良品流入下道工序;其三,包装行业的喷码核对——读取每个包装上的生产日期与批次码并同步上传,实现全流程追溯。这些应用的共同特点是重复性高、标准明确、人眼易疲劳出错,正是视觉系统的用武之地。实施后企业通常能显著降低客诉与返工成本,同时积累的过程数据还可用于质量分析与改进,投资回报周期较短。
机器视觉的落地是一个系统工程,需求明确、样品充分、光源到位、方案务实,项目成功率就会大幅提升。摩比工品商城供应康耐视(Cognex)读码器与视觉系统,可协助需求评估与选型,欢迎在线咨询。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102