欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
从超市结账到汽车零部件追溯,条码识别已成为现代生产与物流的基石。在工业场景中,条码不仅是商品标识,更承载着批次、序列号与质量数据,贯穿来料、生产、出货全流程。认识不同条码类型与工业读码技术,是建设可靠追溯体系的前提。
选择条码类型应综合考虑信息量、印刷方式与追溯粒度:需要记录序列号、批次等多字段信息时用二维码;零件表面需要永久标识且空间有限时用 DPM;零售流通场景则沿用行业通用的一维码体系。
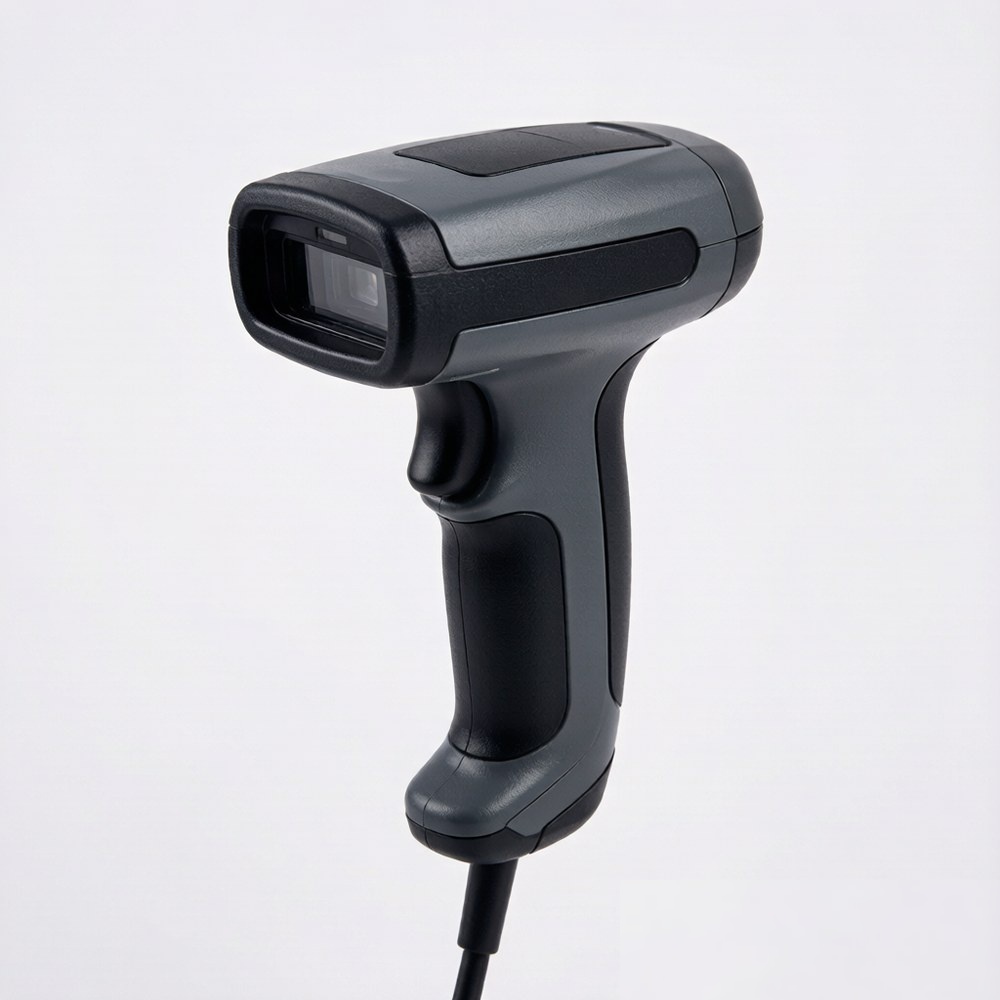
固定式读码器是产线追溯的主力,其读码能力与速度直接决定节拍;手持读码器则以其灵活性覆盖固定式难以部署的场合。实际项目中常采用固定式为主、手持式补充的组合方案。
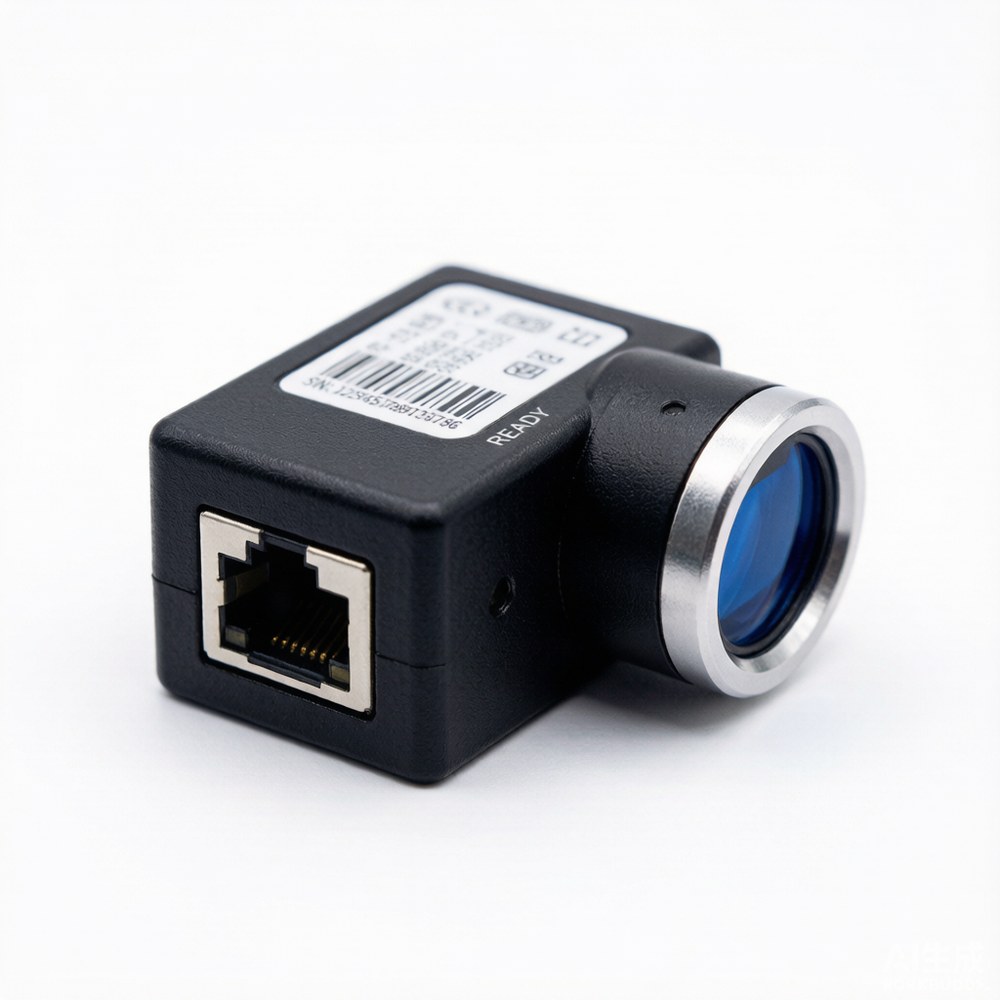
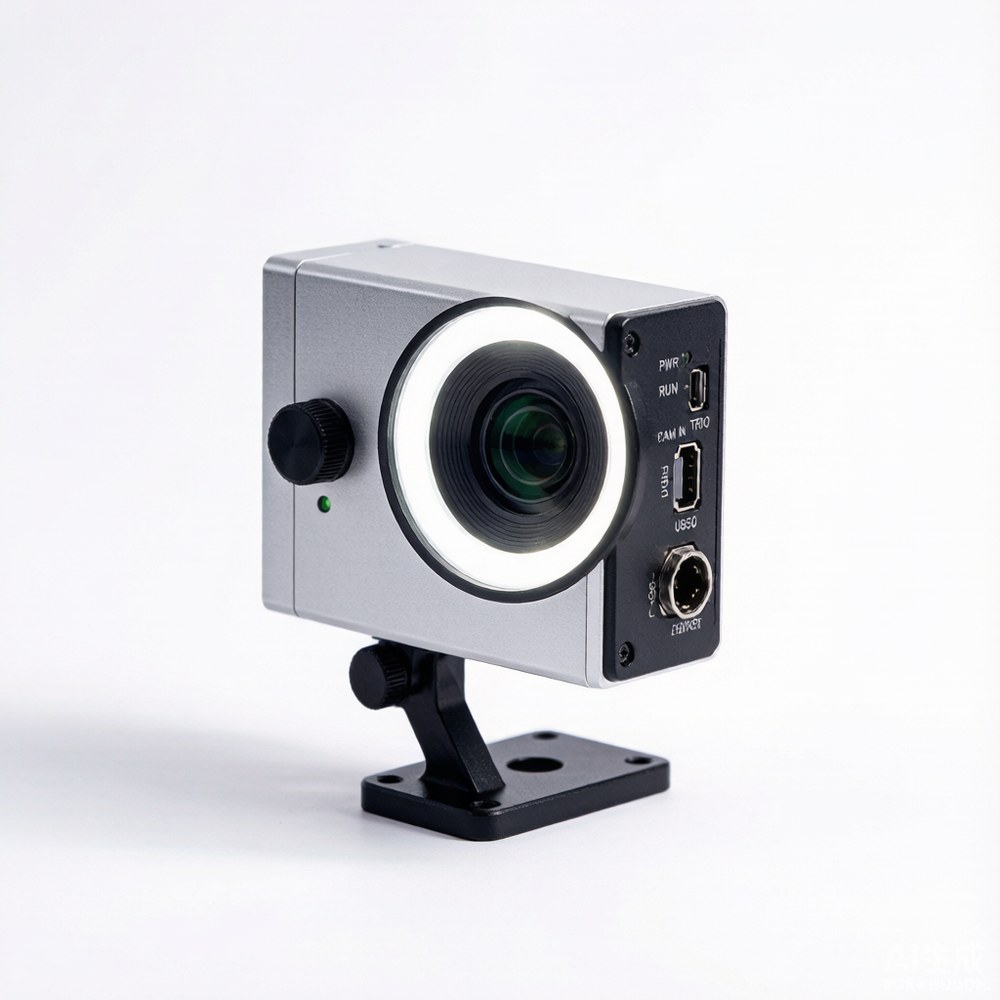
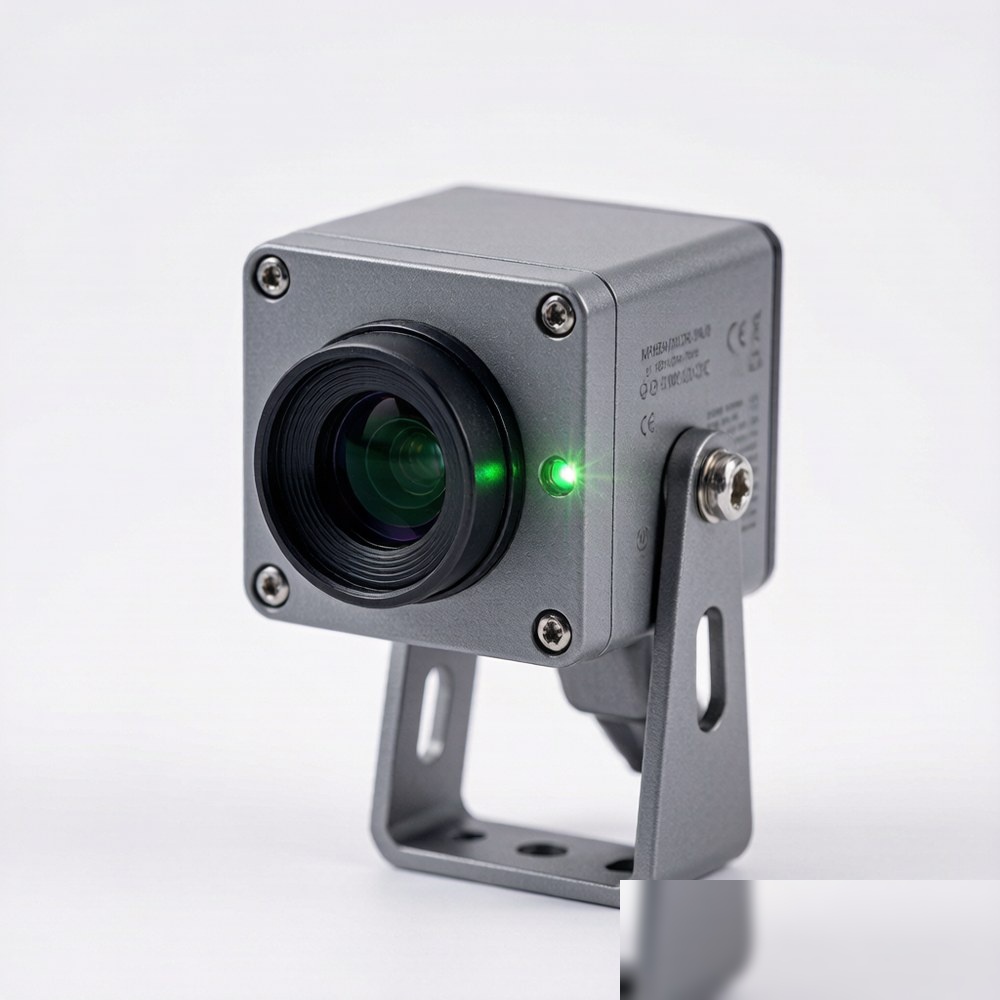
传统激光读码器通过扫描线读取条码,对印刷质量要求高,遇到污损、反光或低对比度条码时常读取失败。图像式读码器拍摄整幅图像后由算法解码,对模糊、脏污、畸变条码的容忍度显著更高,还能读取二维码与 DPM 码,是当前工业读码的主流技术。康耐视(Cognex)DataMan 系列采用图像式读码,算法经过大量现场验证,在高速产线与复杂条码场景下表现稳定。
读码项目落地前应评估现场条码质量:印刷对比度低、覆膜反光或打标不清的条码,即使选用高端读码器也难以稳定读取。建议先采集现场真实条码样本进行读取测试,确认读取率达标后再批量采购;对 DPM 码,需在打标阶段就控制好对比度与位置,从源头保障可读性。安装时保持读码器镜头与条码平面接近垂直,并固定光源与支架,避免振动造成失焦。
读码系统上线后,稳定的日常维护是保障读取率的关键。建议建立简单的巡检制度:每日检查镜头窗口是否被粉尘或油污遮挡,必要时用专用镜头纸清洁,切忌用粗糙布料擦拭以免损伤镀膜;每周检查支架与线缆接头是否松动,确认光源亮度无明显衰减;每月用标准测试码验证一次读取率,记录数据以便对比趋势。当出现读取率下降时,优先排查条码印刷质量变化(如喷码机喷嘴堵塞、墨水浓度波动)、打光角度偏移与焦距漂移三个因素,多数问题都能由此定位。对 DPM 打标件,还需关注打标机参数漂移导致的对比度下降,建议将打标质量抽检纳入日常品控,从源头保证读码系统的长期稳定。
条码识别看似简单,真正稳定可靠地服务于追溯体系,需要条码设计、打标质量与读码设备的协同配合。明确追溯粒度、选对读码方式、做好现场验证,就能构建高效可靠的追溯链条。摩比工品商城供应康耐视(Cognex)DataMan 全系列读码器,欢迎在线咨询选型。
对需要跨厂区或供应链协同的企业,建议在项目初期就统一条码编码规范与数据接口标准,为未来系统扩展留好空间。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102