欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
在所有金属切削工序中,攻丝对刀具工况的要求最为苛刻。丝锥在孔内几乎被工件完全包裹,切削区处于半封闭状态:切屑排出通道有限,切削液难以充分到达刃口,热量集中在狭小的接触面上。一旦某个环节不匹配,扭矩就会迅速升高,而丝锥的截面强度又相对有限,结果往往是折断。
更麻烦的是断丝锥的后果。折断在工件内部的丝锥极难取出,轻则耗费大量工时,重则造成零件报废。因此攻丝工序的选型与参数管理,需要比其它工序更谨慎。
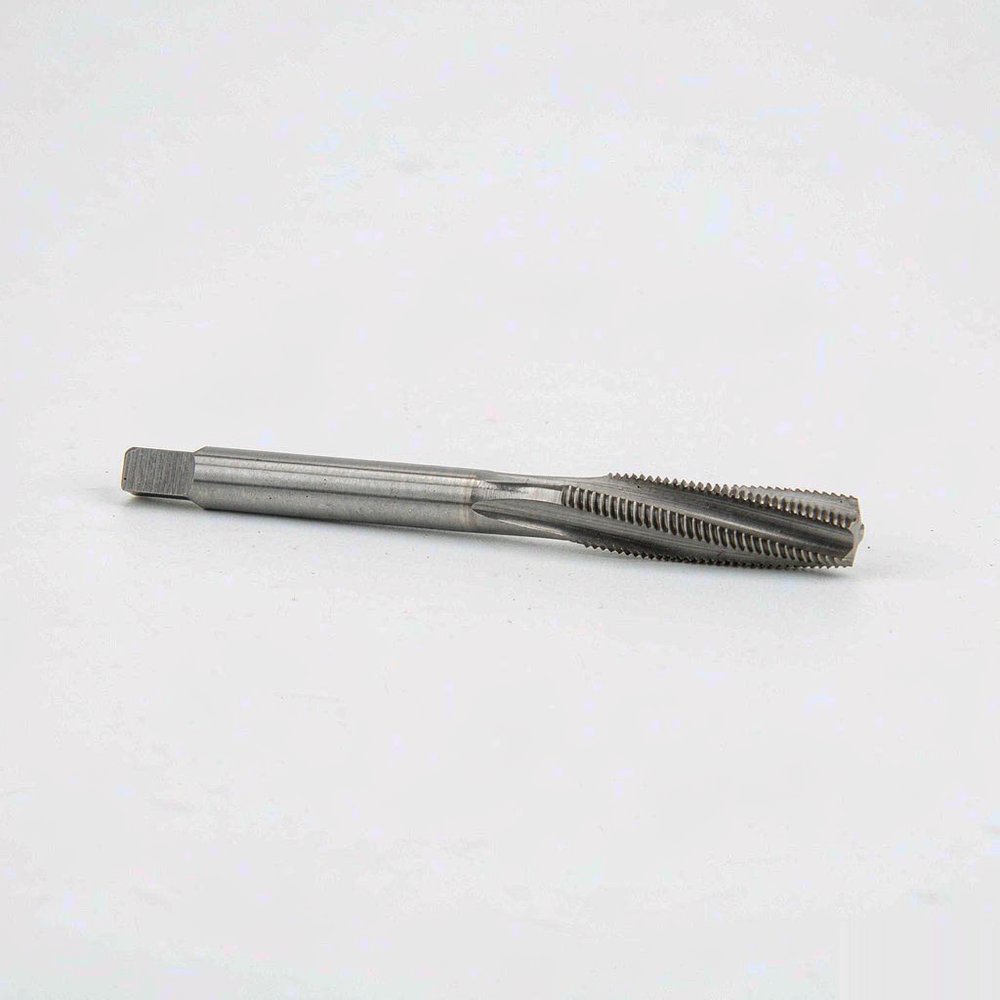
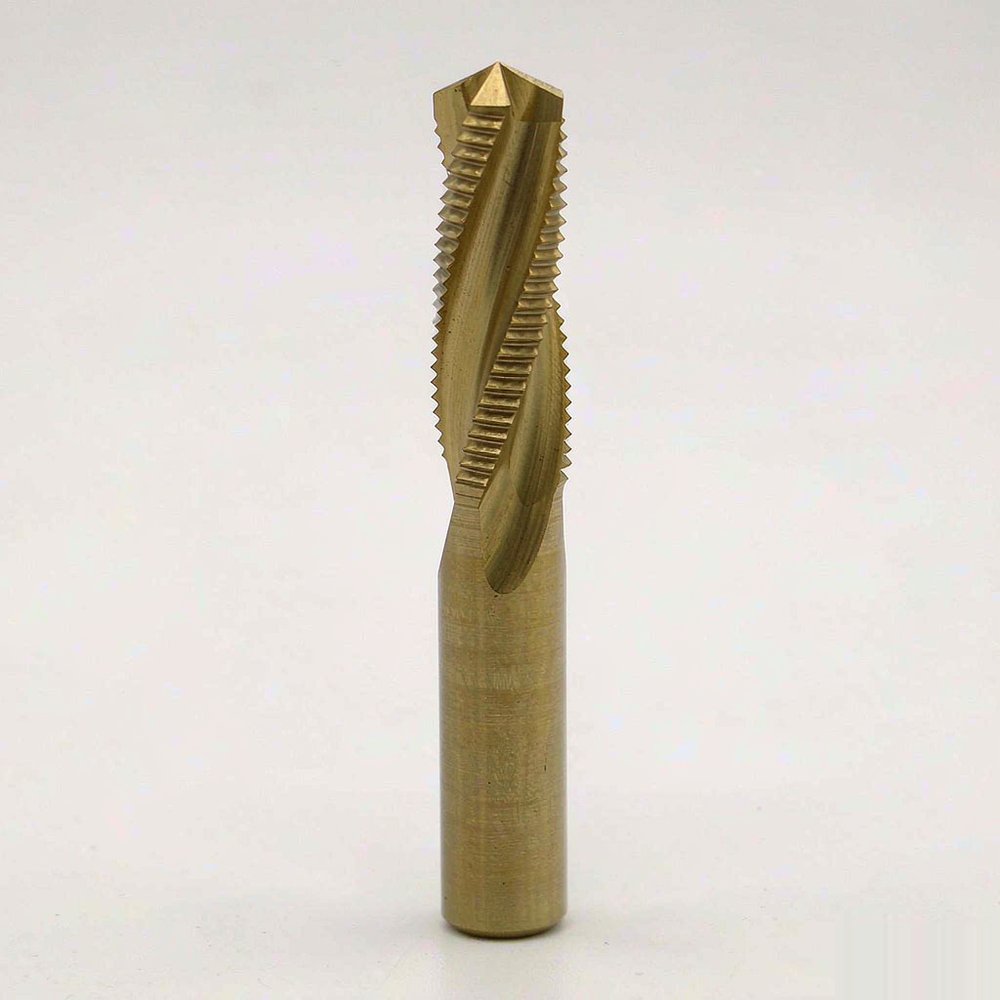
槽型是丝锥选型的第一决策点,因为它直接决定切屑往哪里走。选错槽型会让切屑在孔内堆积,是折断的主要成因。
被加工材料的切削性能决定丝锥的刃型与涂层选择。同一种规格的丝锥在不同材料上的表现差异极大。
底孔直径直接影响攻丝扭矩与螺纹强度。底孔过小会显著增加切削量,扭矩升高容易折断丝锥;底孔过大则螺纹牙型不完整,连接强度下降。
底孔直径应按螺纹规格与螺距计算,并考虑材料的挤压效应:延展性好的材料攻丝时材料会被挤压上凸,底孔可适当加大。对于挤压丝锥,底孔尺寸需要按厂家推荐值单独确定,不能沿用切削丝锥的底孔。
攻丝的转速通常低于钻削。转速过高会导致刃口温度迅速升高、切屑形态恶化并加剧磨损;转速过低则效率下降,在延展性材料上还可能因停留时间过长造成加工硬化。
润滑是攻丝工序的关键。攻丝油或高浓度切削液能显著降低摩擦与扭矩,改善螺纹表面质量。对于不锈钢等难加工材料,应保证润滑剂充分到达切削区,必要时采用内冷丝锥与高压供给。手工攻丝时应及时退刀排屑,避免切屑挤死。
断丝锥的取出难度取决于断口位置与材料。若断口露出孔外或接近孔口,可用尖嘴钳或专用钳具反向旋出;若断口在孔内较浅位置,可用断丝取出器(反向锥形工具)尝试取出。
对于断口较深或材料较硬的情况,可考虑电火花取断丝设备、专用取断丝电极或化学腐蚀法(仅适用于特定材料且需注意对工件的影响)。无论采用哪种方法,都应先确认工件是否值得挽救,避免投入过高的处理成本。
螺纹检验通常使用通规与止规:通规应能顺利旋入整个螺纹长度,止规旋入不应超过规定圈数。检验应在螺纹冷却后进行,避免热态尺寸偏差造成误判。
对于重要连接,还应检查螺纹的表面质量与牙型完整性,必要时使用螺纹量规或轮廓仪做进一步检测。批量生产中建议按一定频次抽检,以及时发现丝锥磨损导致的尺寸漂移。
攻丝工序的稳定性取决于槽型、材料匹配、底孔尺寸与切削参数四者的配合。钴领(Guhring)与多马(Dormer)等品牌提供了覆盖通孔、盲孔与挤压成形等不同需求的丝锥系列,便于企业按材料与孔型成套配置。
在摩比工品(mro.mobi)平台上,可按螺纹规格、螺距、槽型、精度等级与表面处理检索丝锥产品,并配套采购攻丝油、丝锥夹头与断丝取出工具。建议工艺部门建立螺纹加工参数表,把材料、规格、转速与润滑方式固化下来,让攻丝工序不再依赖个人经验。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102