欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
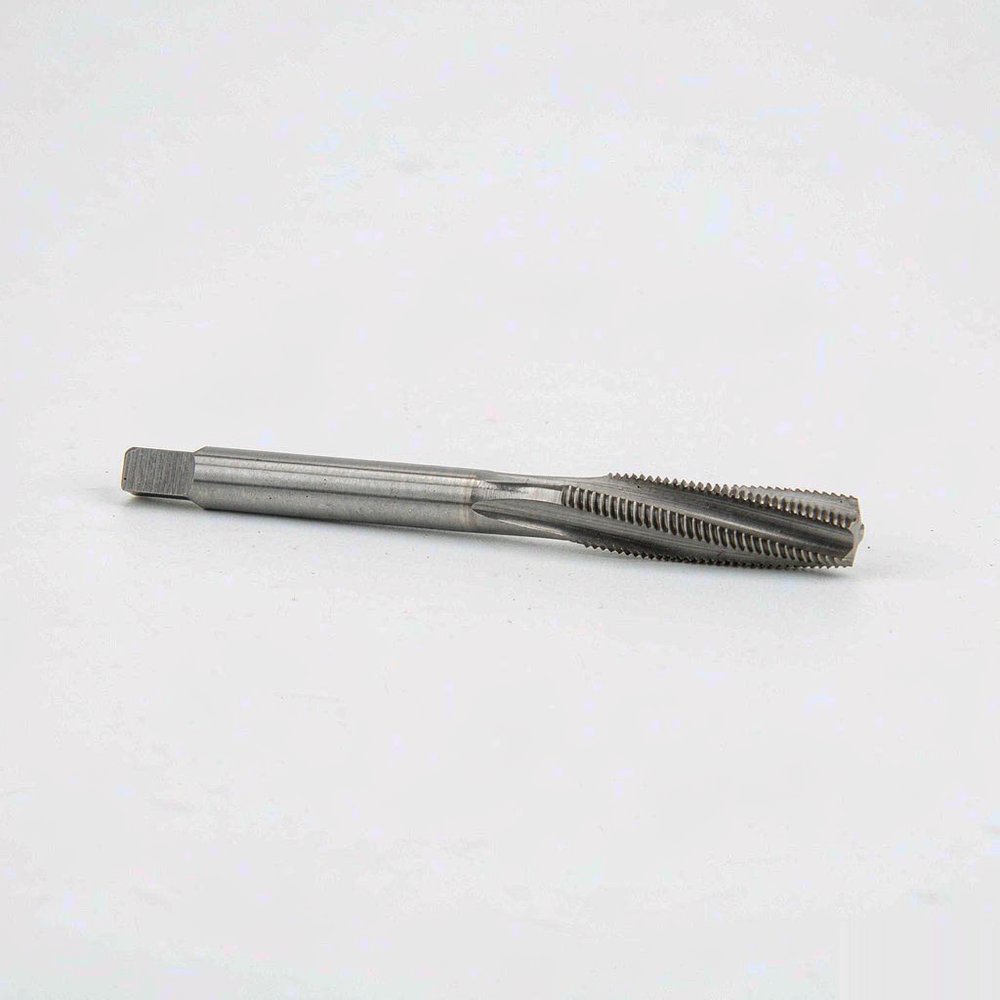
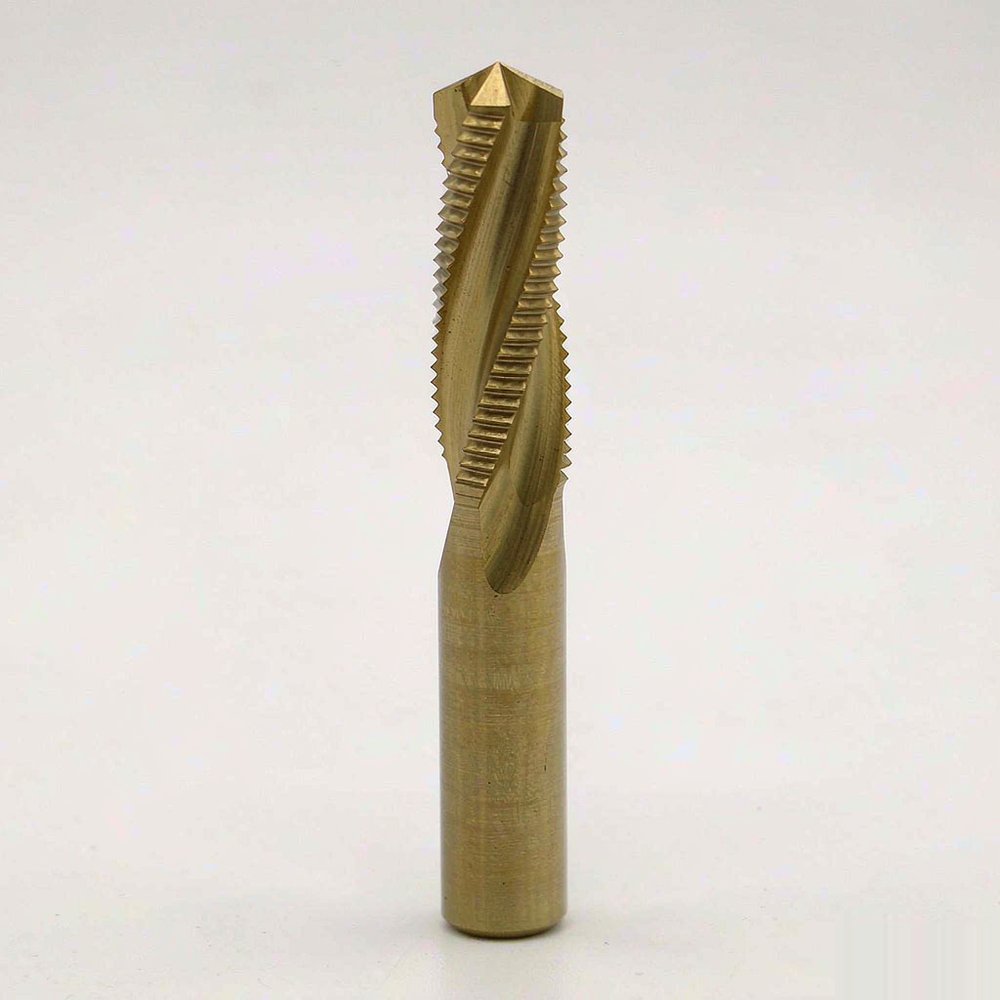
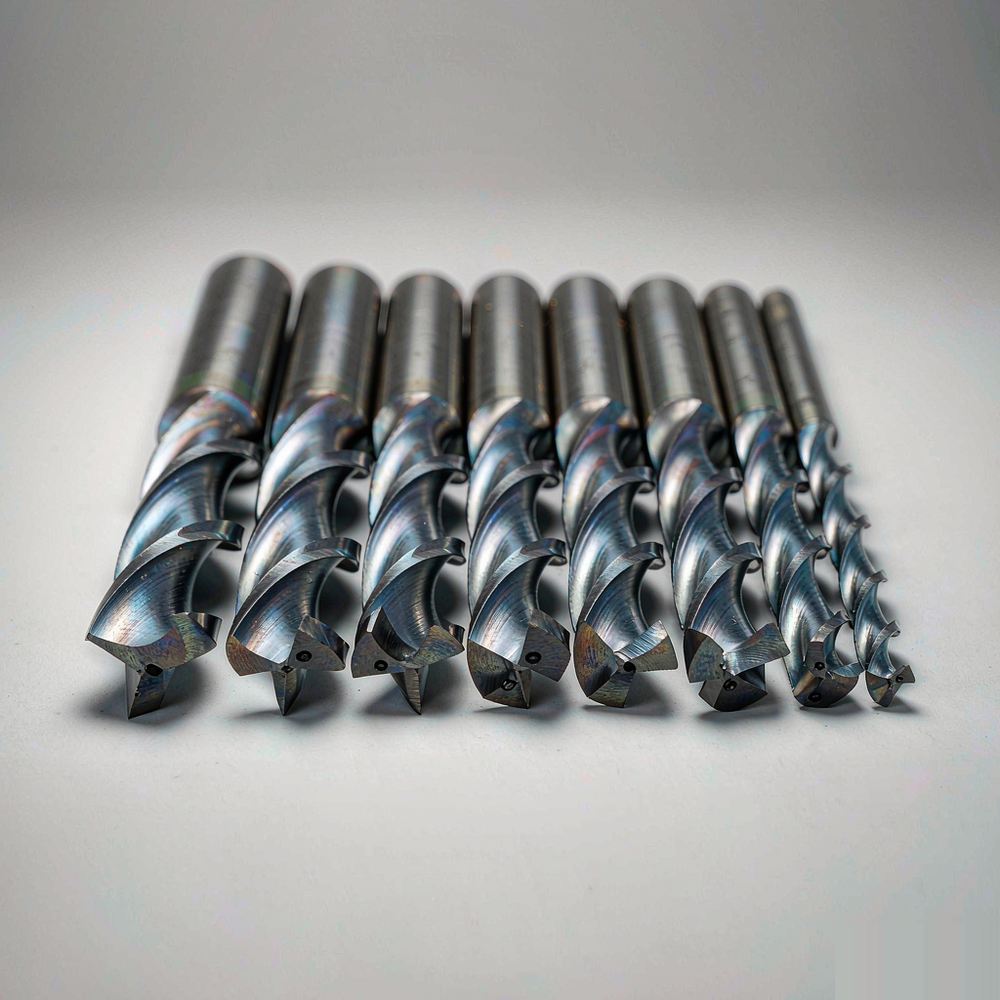
钴领(Guhring)螺旋槽丝锥用于盲孔与深孔螺纹加工,靠螺旋槽把切屑向柄部排出,避免切屑堵塞造成折断,适配钢、不锈钢与铸铁材料。本文介绍其产品特点、典型规格、适用行业、选购要点与采购服务。支持按工序成套配置,并可配套采购攻丝油、丝锥夹头与断丝取
钴领(Guhring)螺旋槽丝锥是用于机械攻丝的螺纹加工刀具,通过螺旋状容屑槽把切屑沿螺旋方向向柄部排出,特别适合盲孔与深孔螺纹加工,广泛用于钢、不锈钢、铸铁与有色金属的螺纹孔加工。
攻丝是机械加工中刀具折断风险最高的工序之一。丝锥在孔内几乎被工件完全包裹,一旦切屑排不出去就会挤死在容屑槽中,扭矩迅速升高导致折断;而折断在工件内部的丝锥极难取出,往往造成零件报废。螺旋槽设计的价值正在于此:它把排屑方向从孔底改为向孔外,从根源上缓解了盲孔攻丝的排屑难题。
问:盲孔攻丝为什么容易断丝锥?
答:主要原因是排屑受阻与扭矩过大。盲孔底部没有排屑空间,若使用直槽丝锥,切屑会堆积在孔底挤死丝锥;此外切削速度过高、攻丝油不足或孔底与丝锥切削部分干涉也会导致折断。改用螺旋槽丝锥并保证冷却润滑、控制转速,通常能显著降低折断率。
问:攻不锈钢螺纹应该注意什么?
答:不锈钢加工硬化倾向明显,攻丝时应适当降低转速、加大攻丝油用量,避免丝锥在孔内空转造成二次硬化。建议选用针对不锈钢优化的槽型与涂层系列,必要时采用挤压丝锥方案,并在工艺上控制每孔的进给量以保证切屑形态。
问:丝锥折断在工件里怎么处理?
答:可先尝试用断丝取出器反向取出;若断口较深或材料较硬,可用电火花取断丝设备或专用取断工具加工。预防上应控制转速与进给、保证排屑通畅、避免使用磨损丝锥继续攻丝,并在盲孔加工中确认孔深与丝锥规格匹配。
在摩比工品(mro.mobi)平台可按螺纹规格、螺距、精度等级与表面处理筛选钴领系列丝锥,支持按工序成套配置与批量供货,并可配套采购攻丝油、丝锥夹头与断丝取出工具。
建议工艺部门建立螺纹加工参数表,把材料、规格、转速与攻丝油类型固化下来,让攻丝工序的稳定性不再依赖个人经验。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102